机构概述
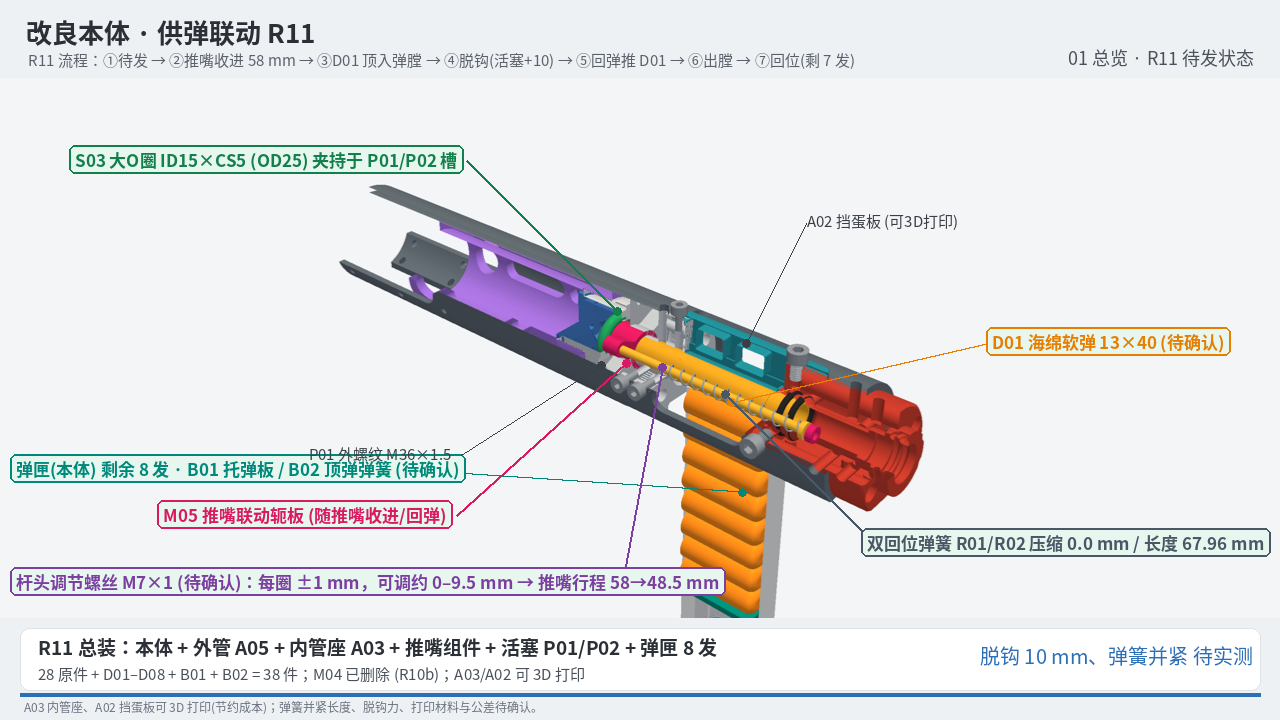
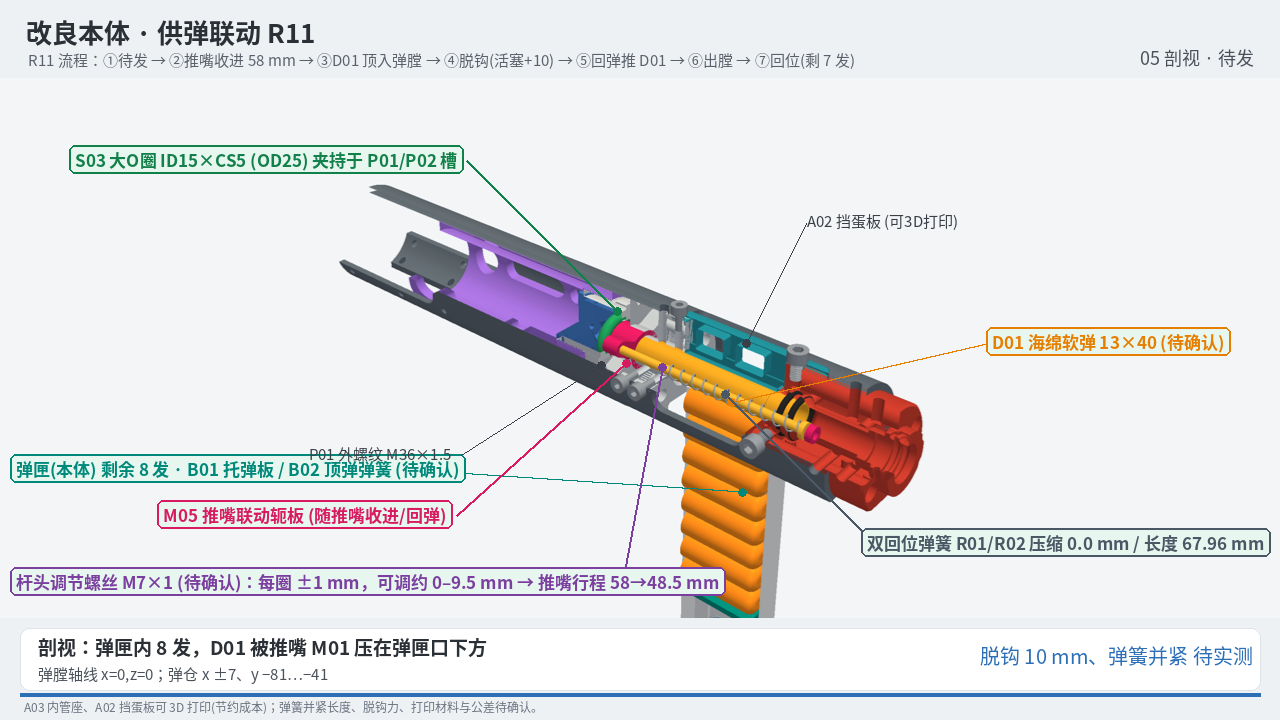
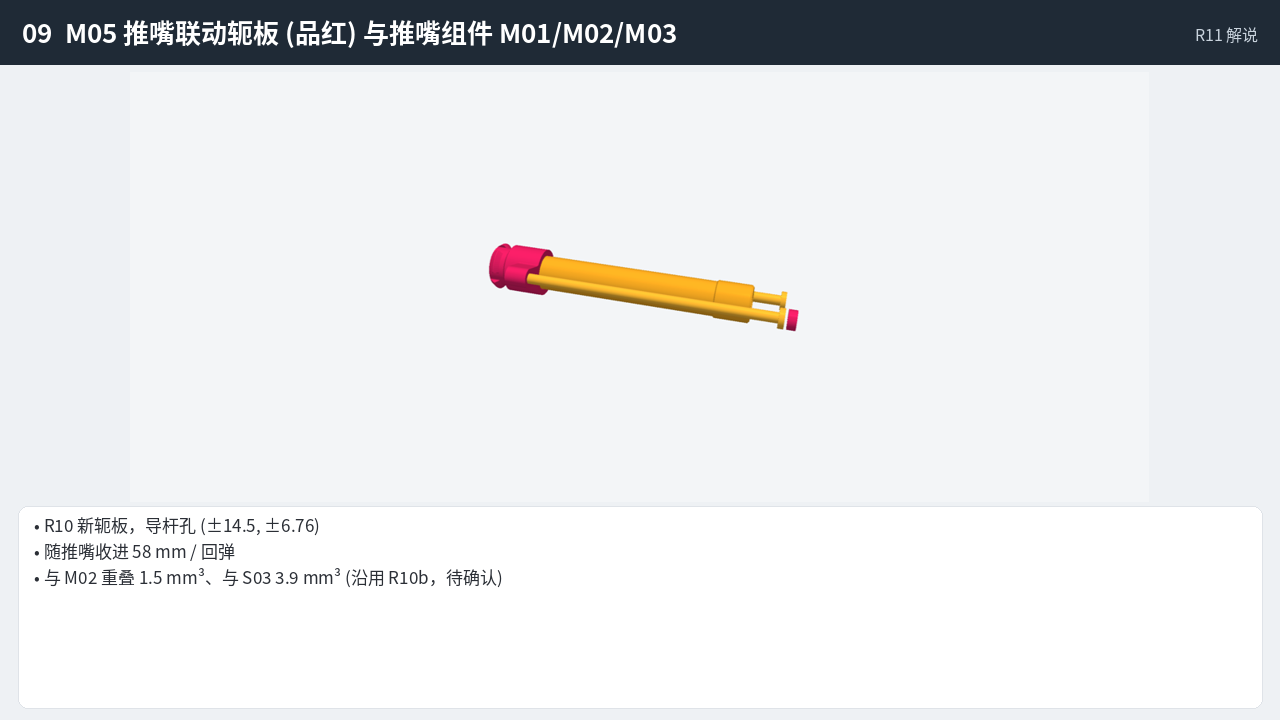
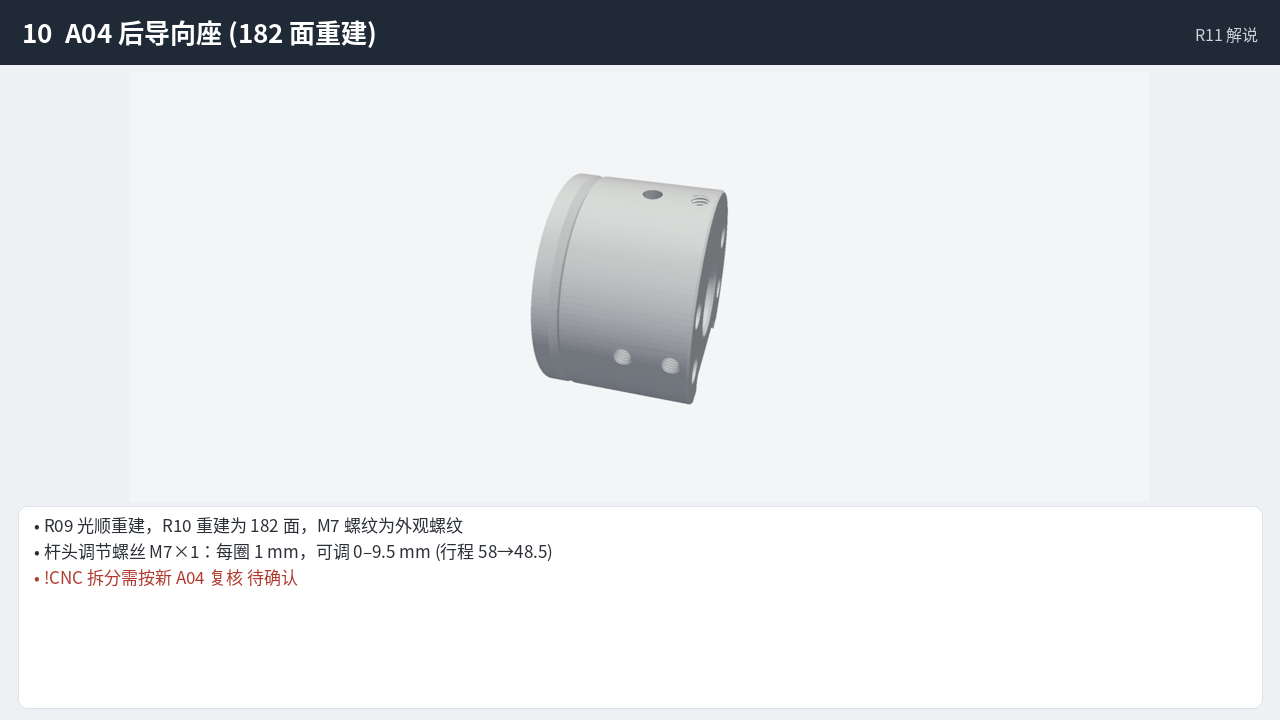
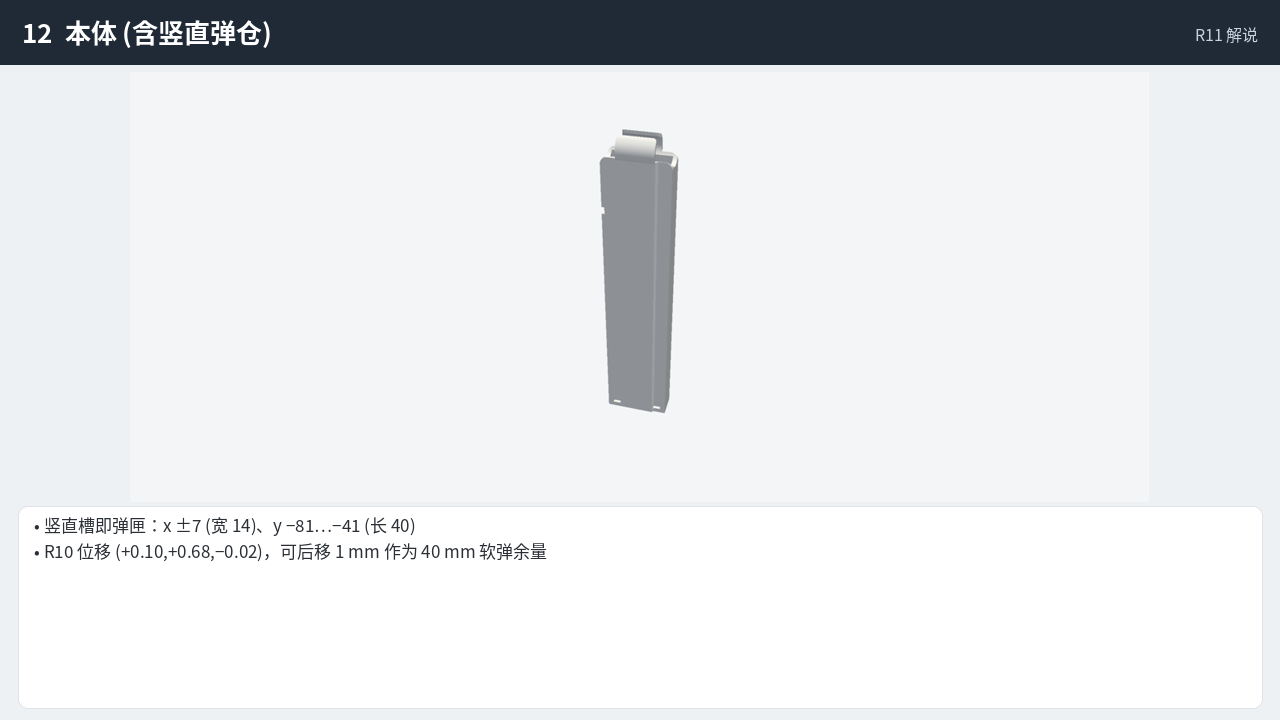
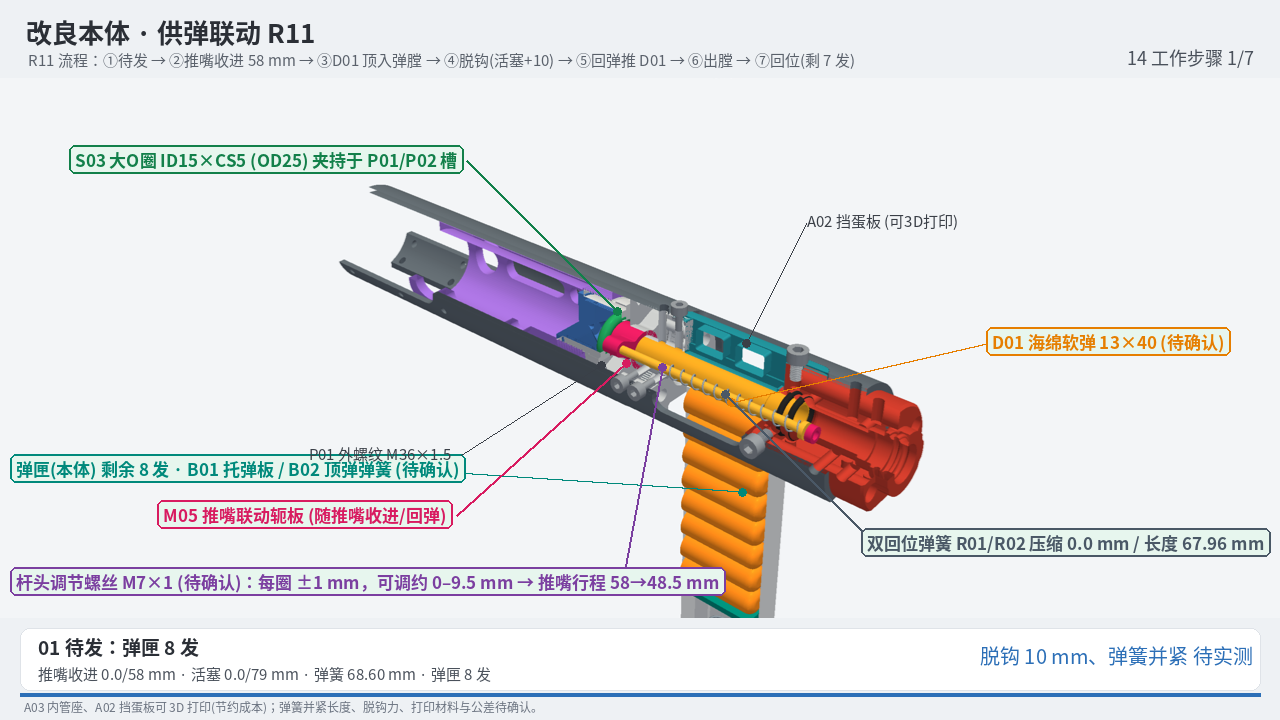
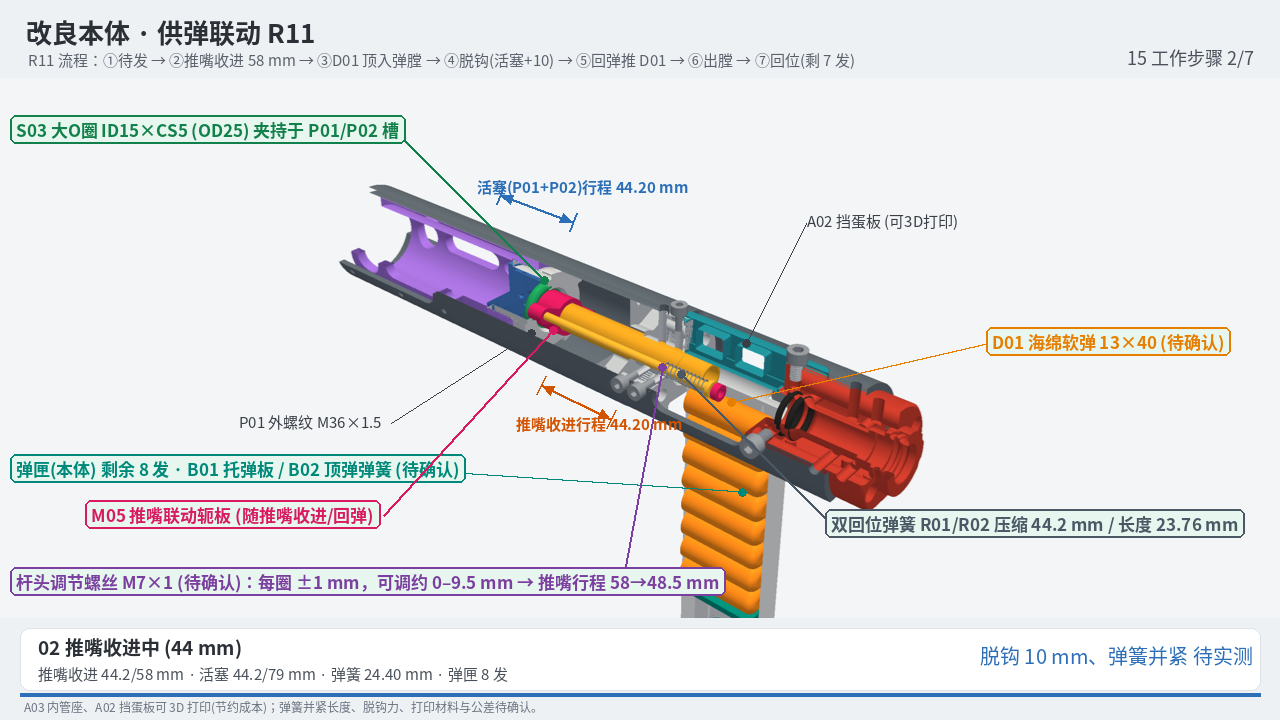
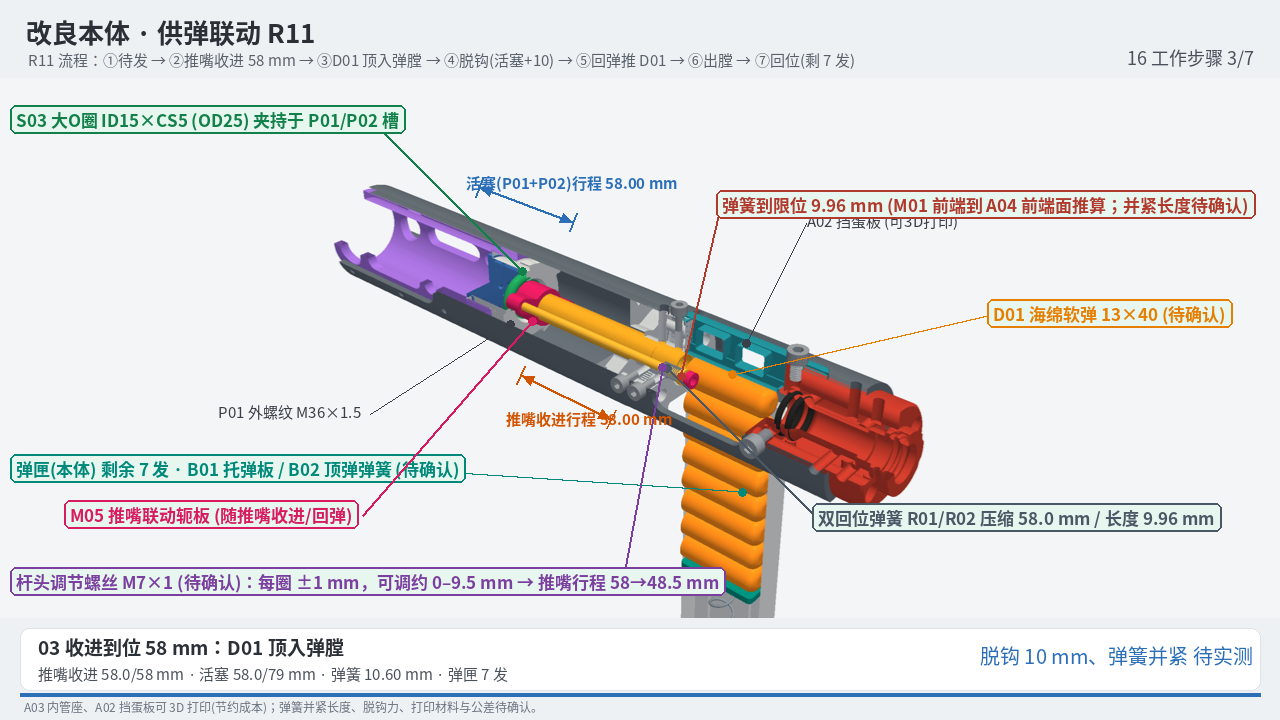
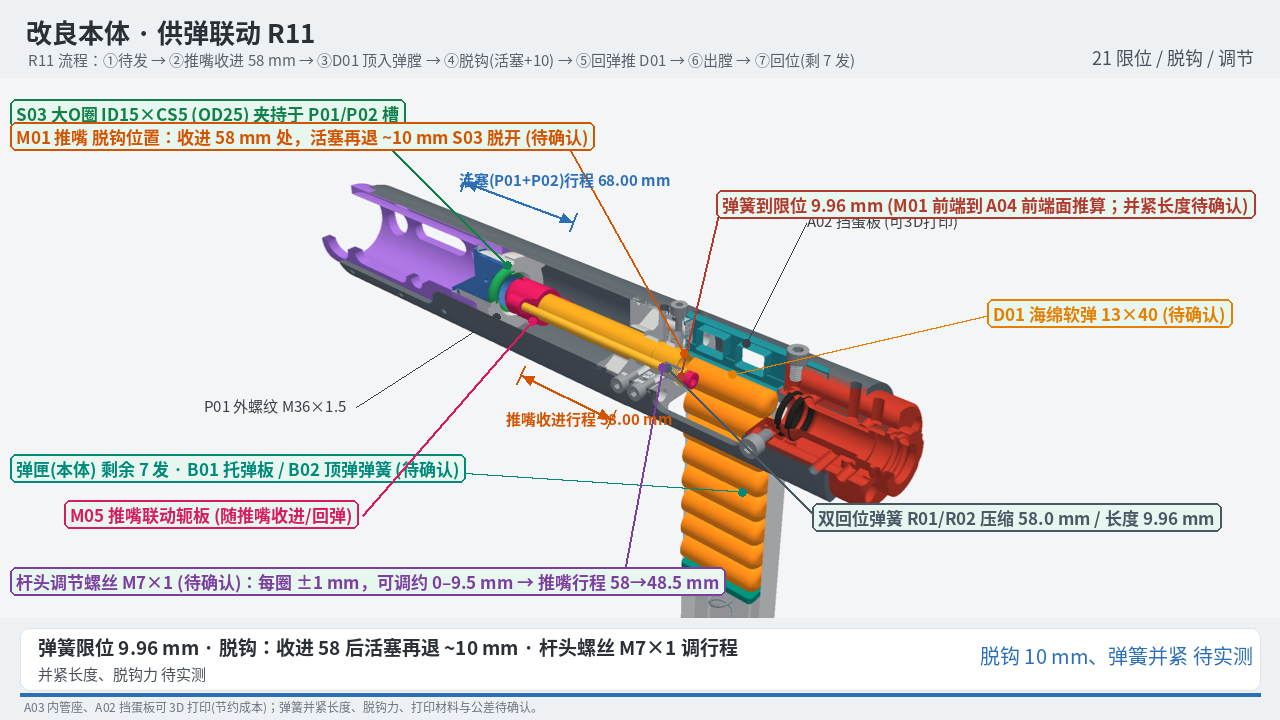
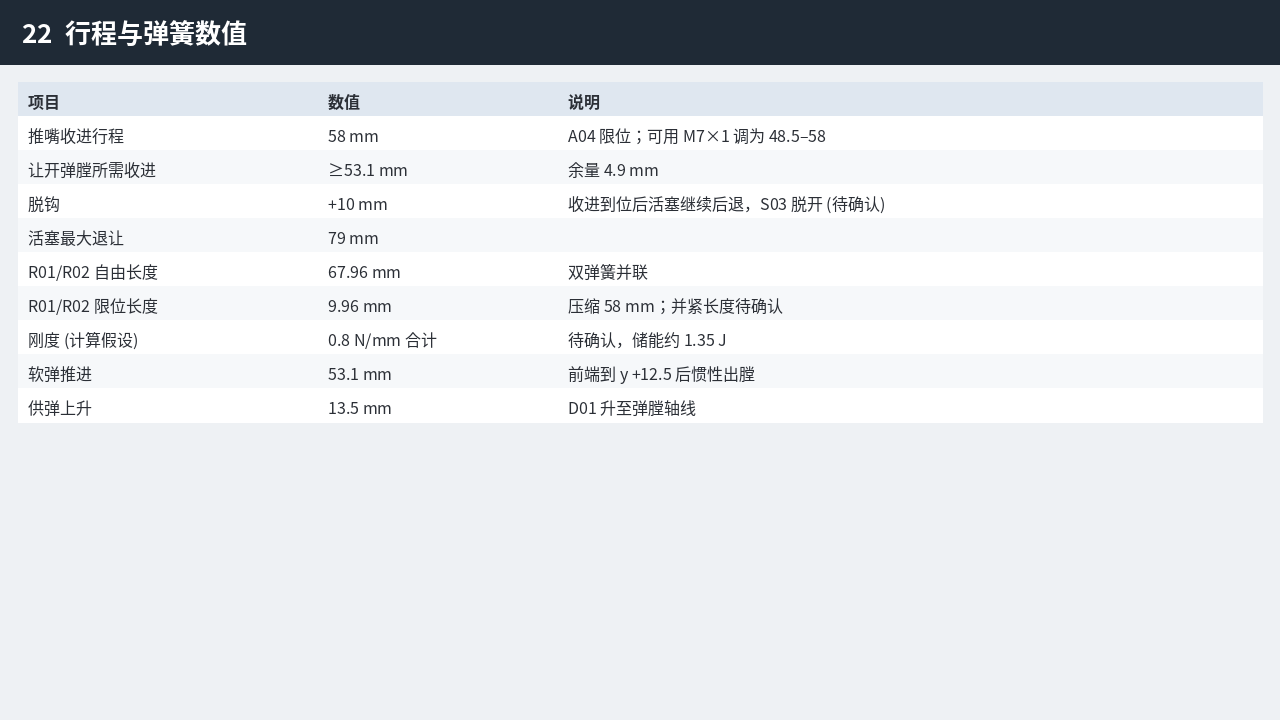
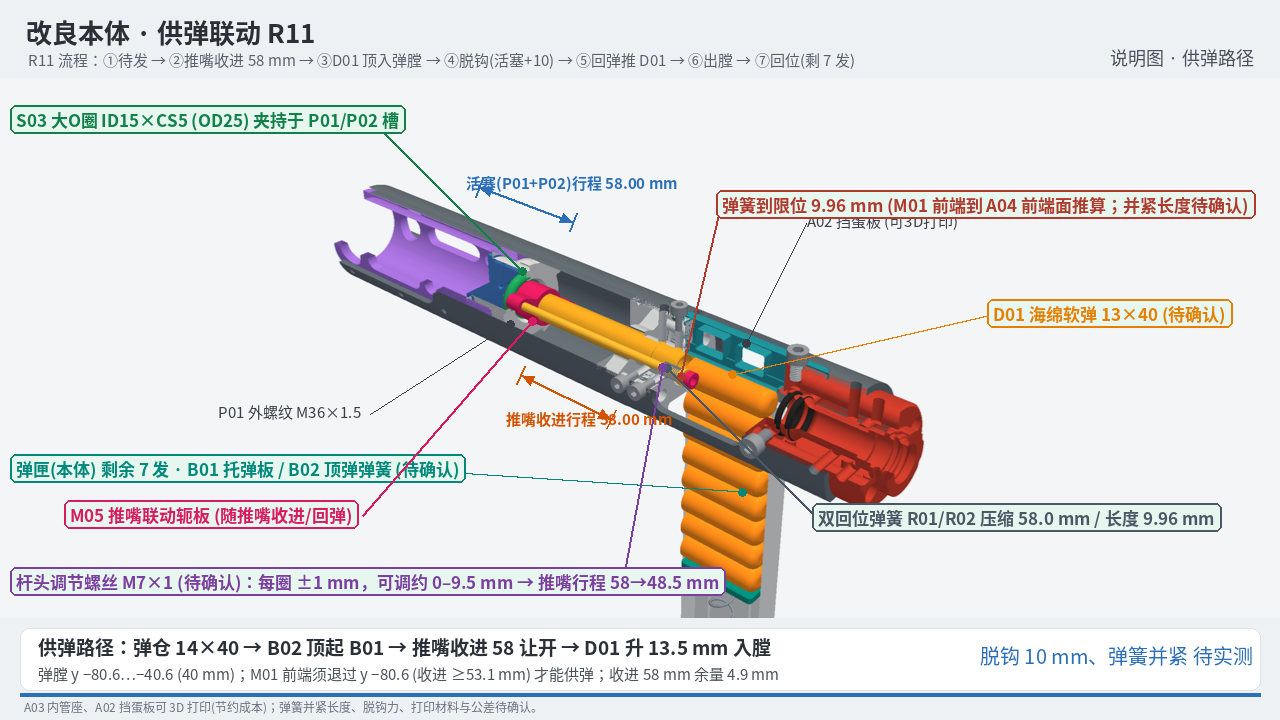
坐标:轴线 Y,前方 +Y。弹膛轴线 x=0, z=0。推嘴组件(M01 推嘴前套 + M02/M03 导杆 + M05 联动轭板 + A04 后导向座)由活塞 P01/P02 带动收进 58 mm,同时压缩双回位弹簧 R01/R02(自由 67.96 → 限位 9.96 mm)。收进到位后活塞再退约 10 mm,S03 卡持 O 圈脱开(脱钩),弹簧回弹推动软弹出膛;活塞最大退让 79 mm。本体竖直槽即弹匣(14×40),B02 弹簧经 B01 托弹板把软弹顶入弹膛。杆头调节螺丝 M7×1(每圈 1 mm,可调 0–9.5 mm → 行程 58→48.5,待确认)。
用的话记得联系下我微信 Cmo1125076
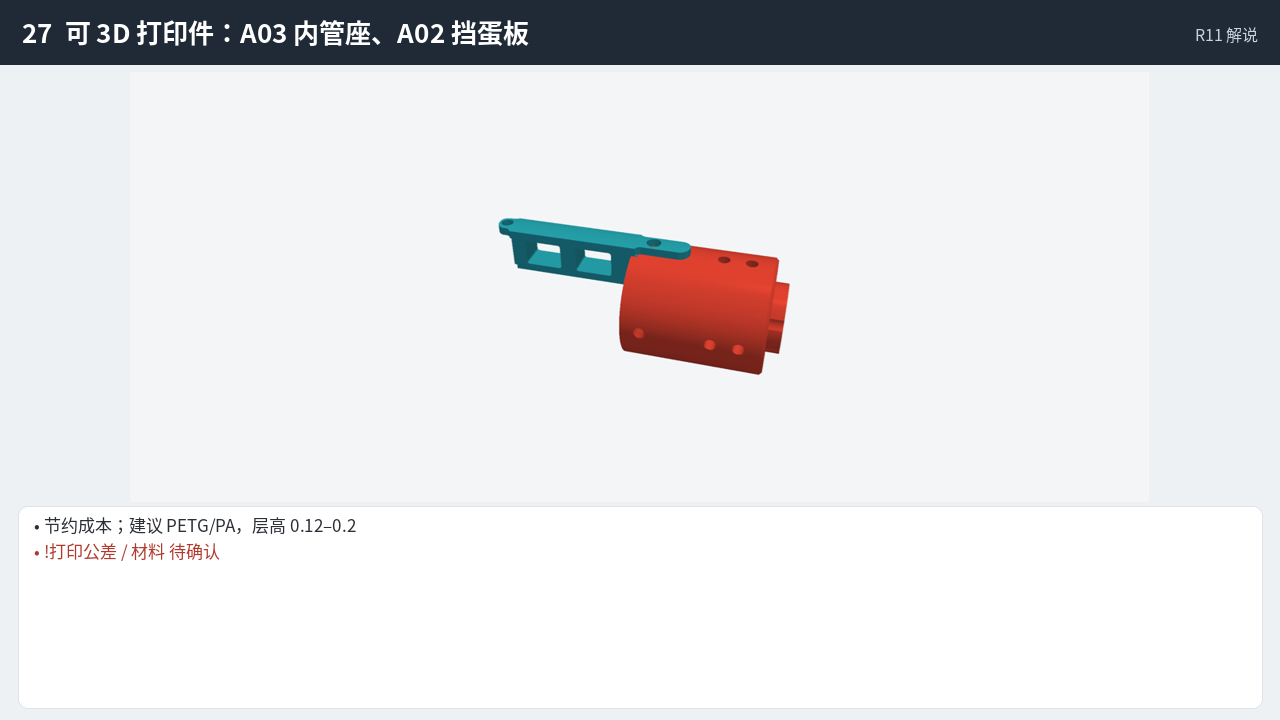
可3D打印 A03 内管座、A02 挡蛋板(节约成本)。CNC P01 铝活塞外套、A04 后导向座(可拆前块+后板)、A02 可拆左右半。
工作演示 demo_R11
七步:①待发 ②推嘴收进 58 mm ③D01 顶入弹膛 ④脱钩(活塞+10)⑤回弹推 D01 ⑥出膛 ⑦回位(剩 7 发)。GIF 版本

关键帧
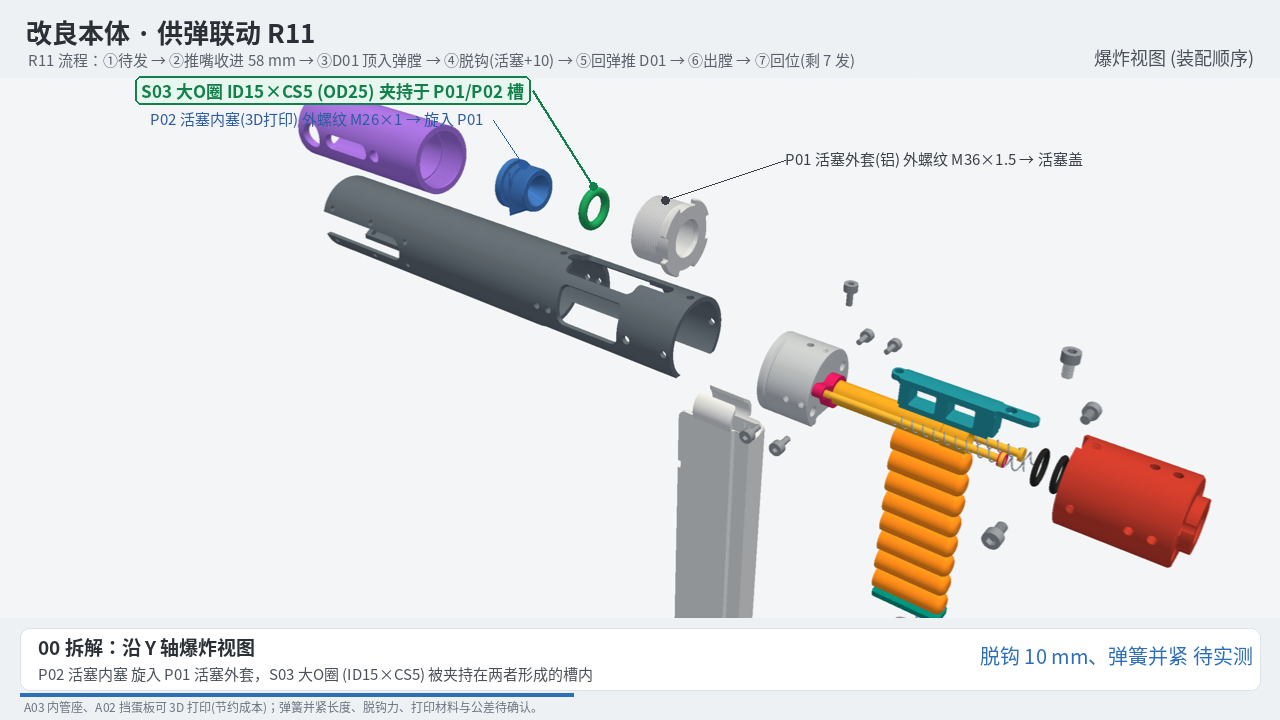
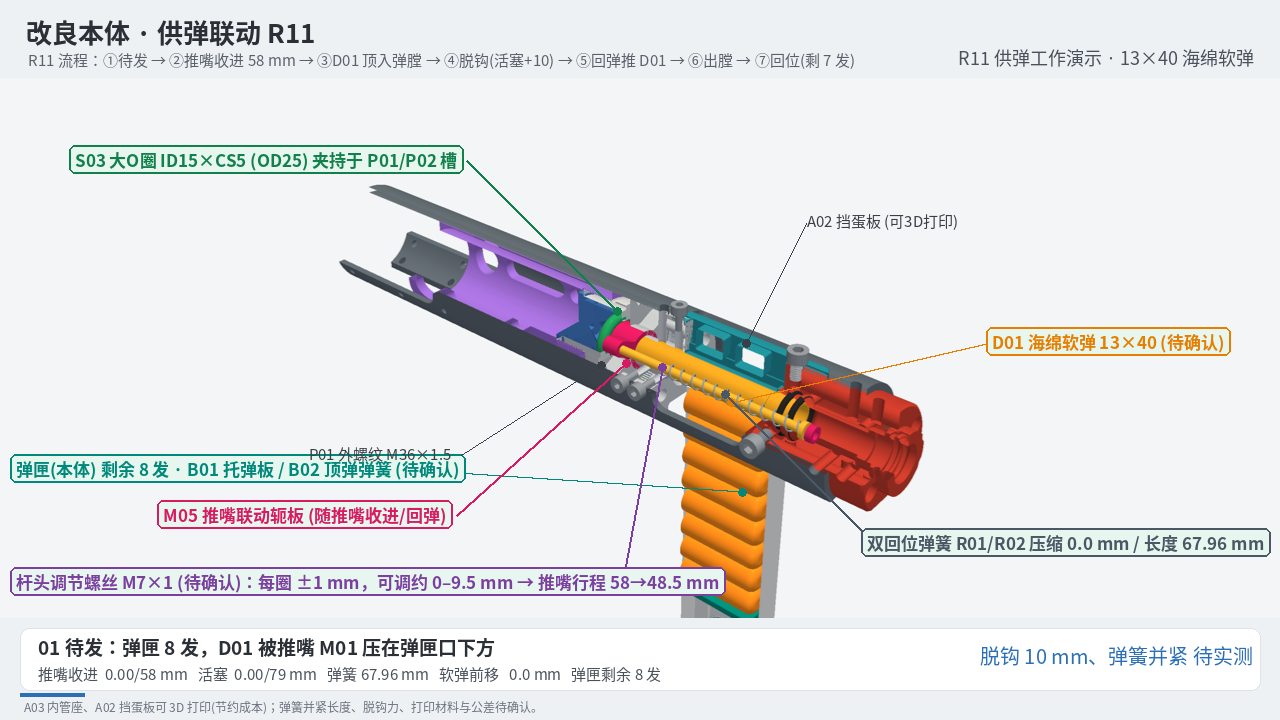
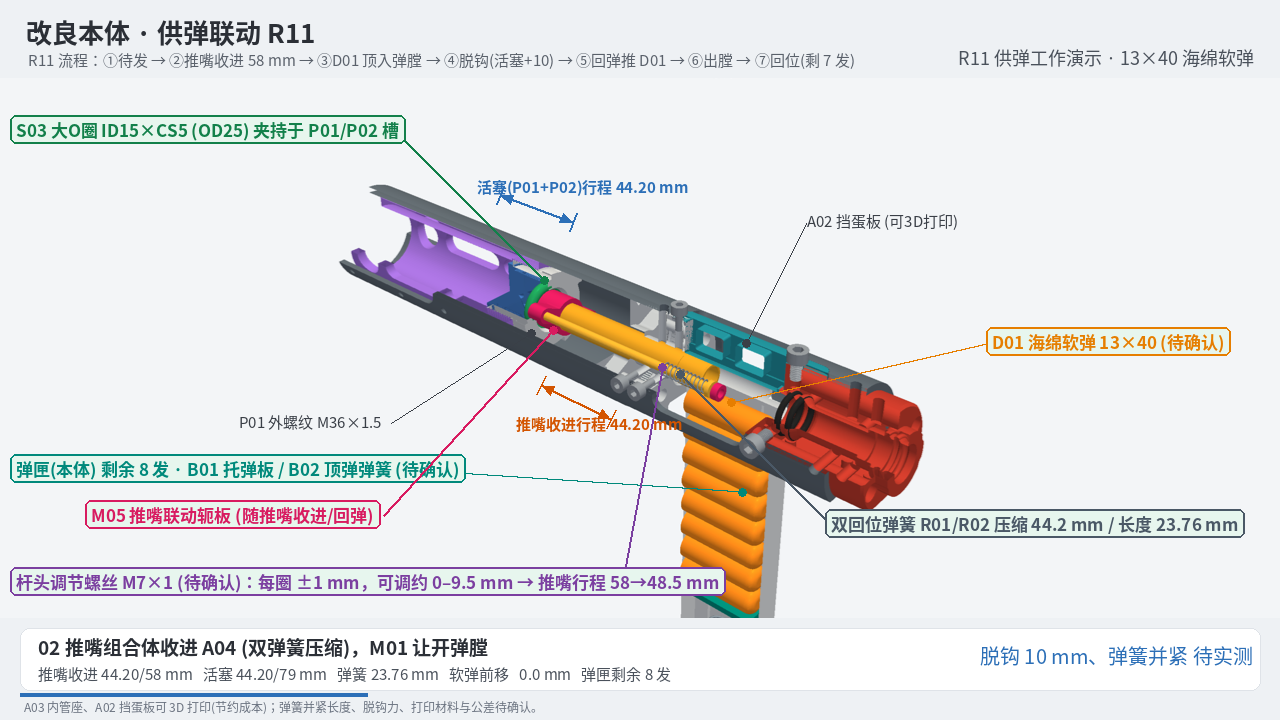
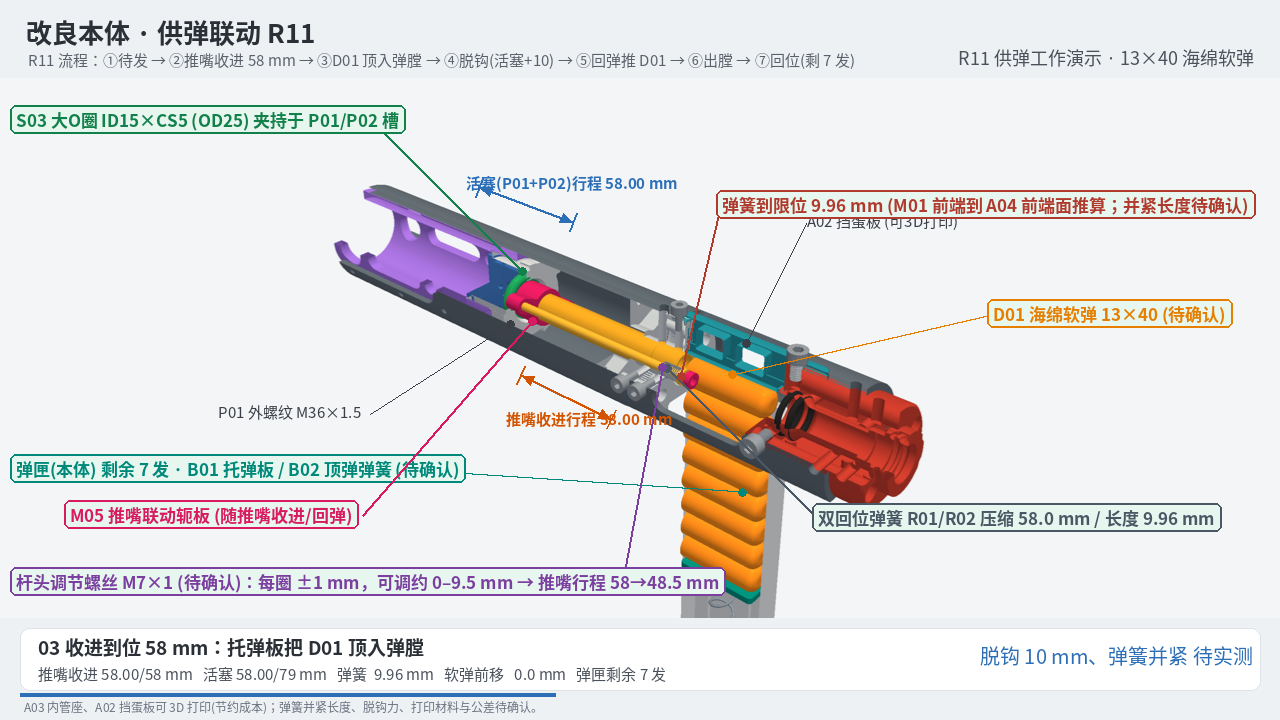
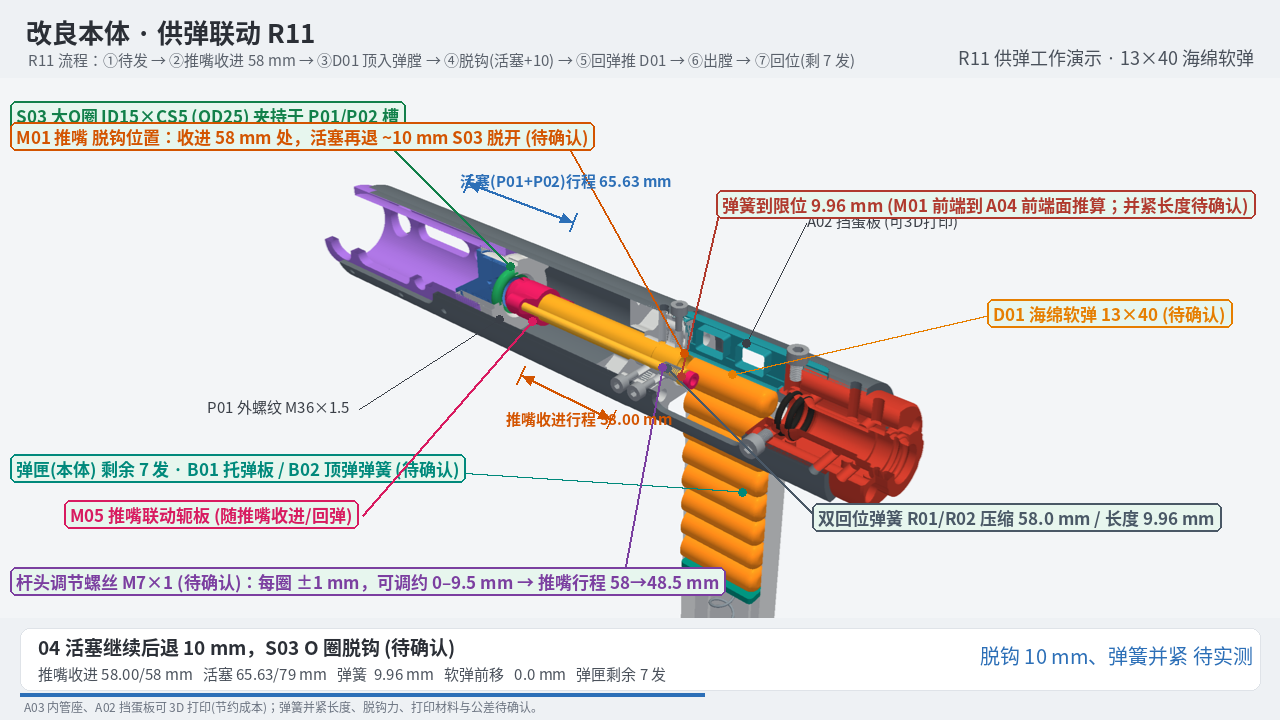
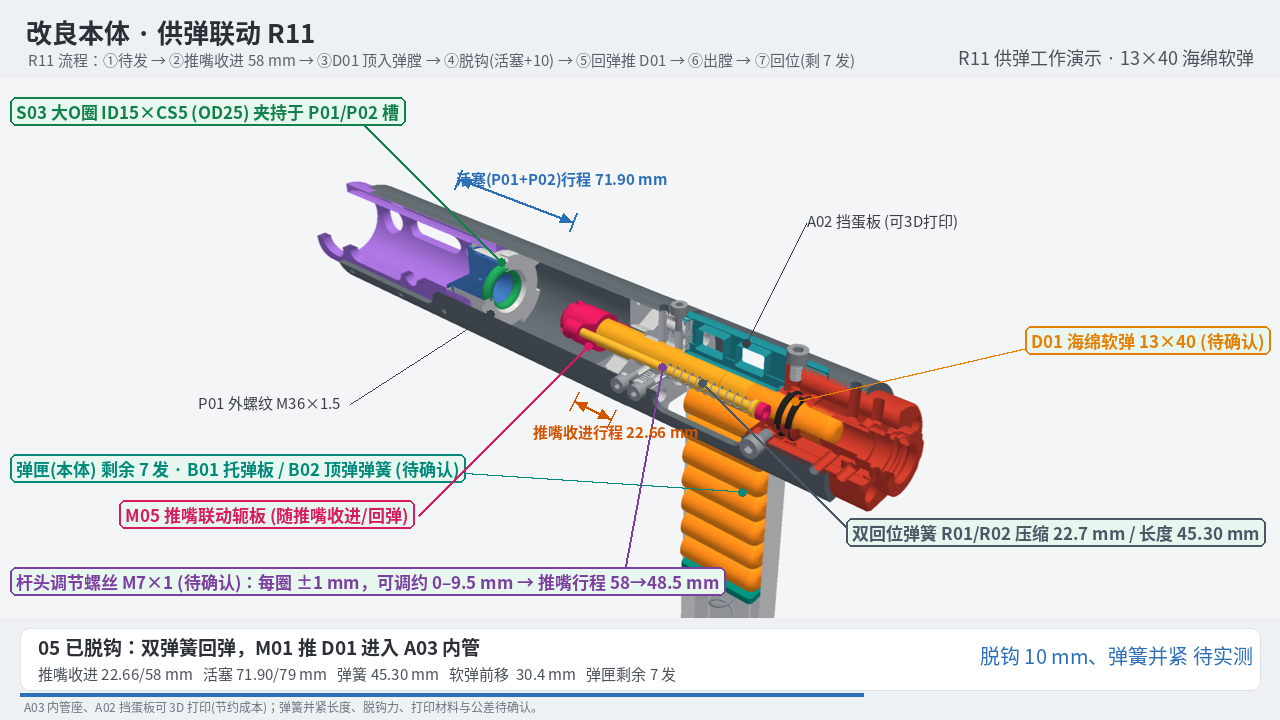
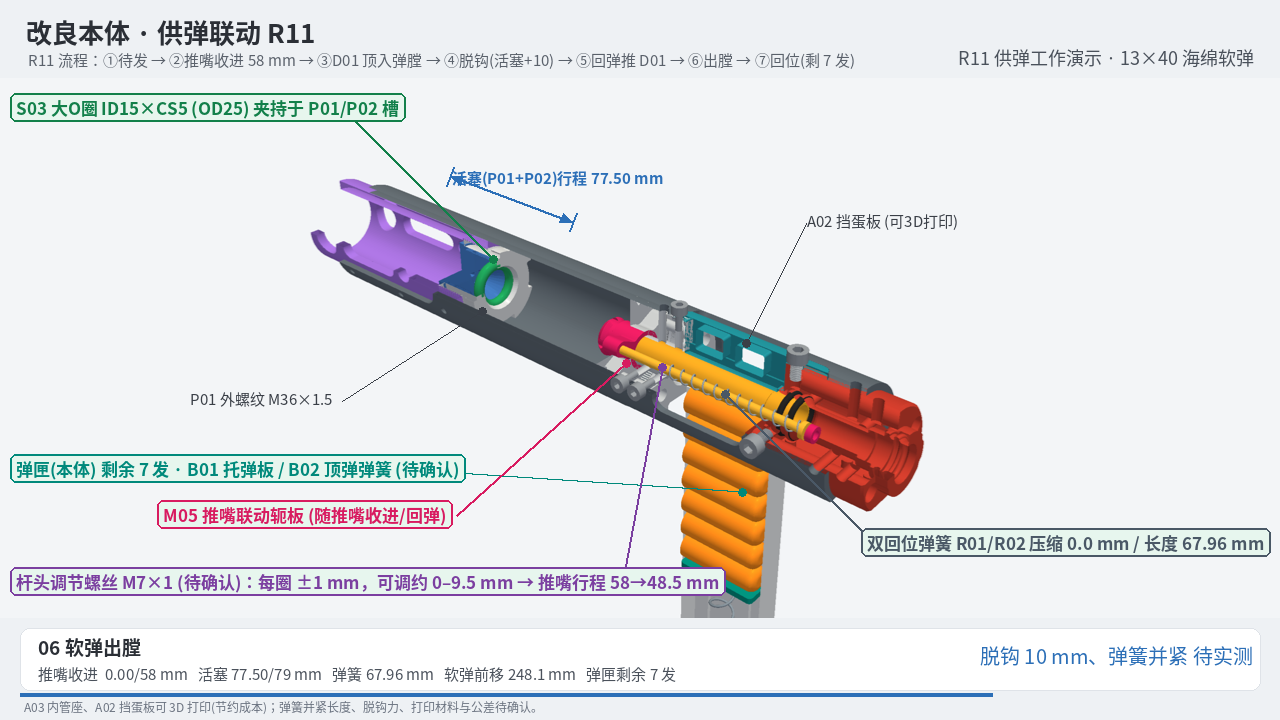
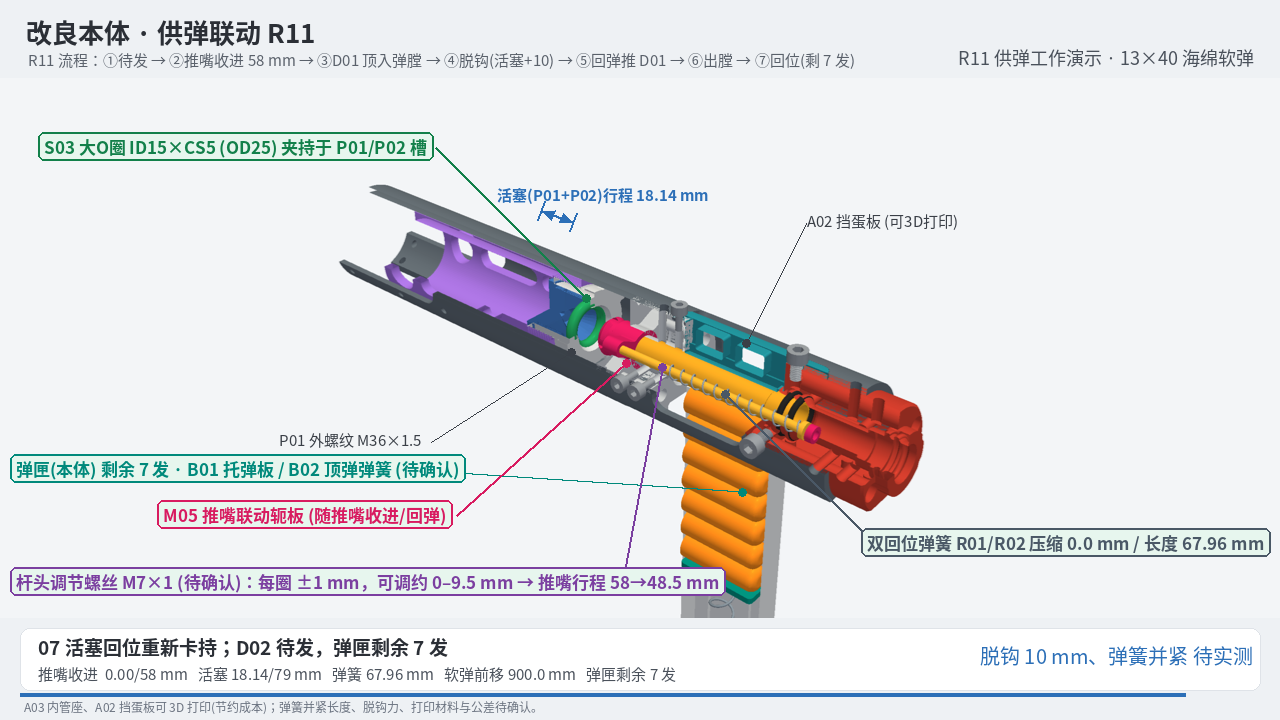
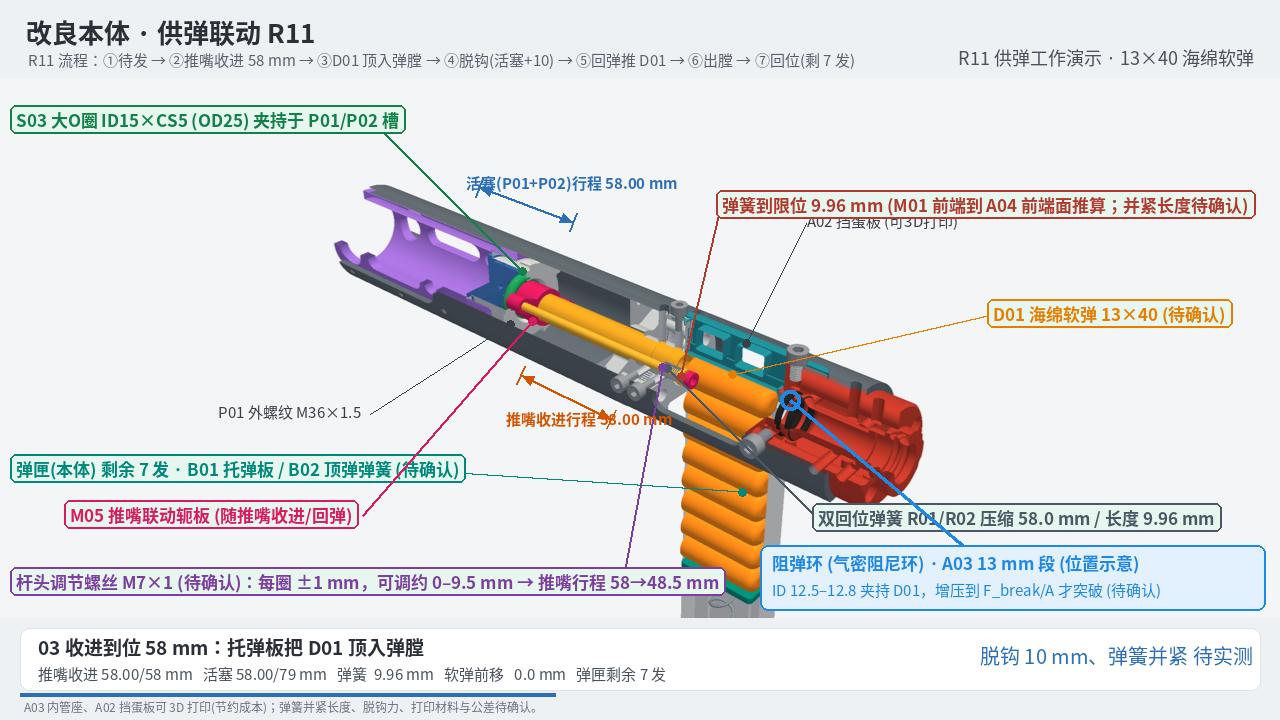
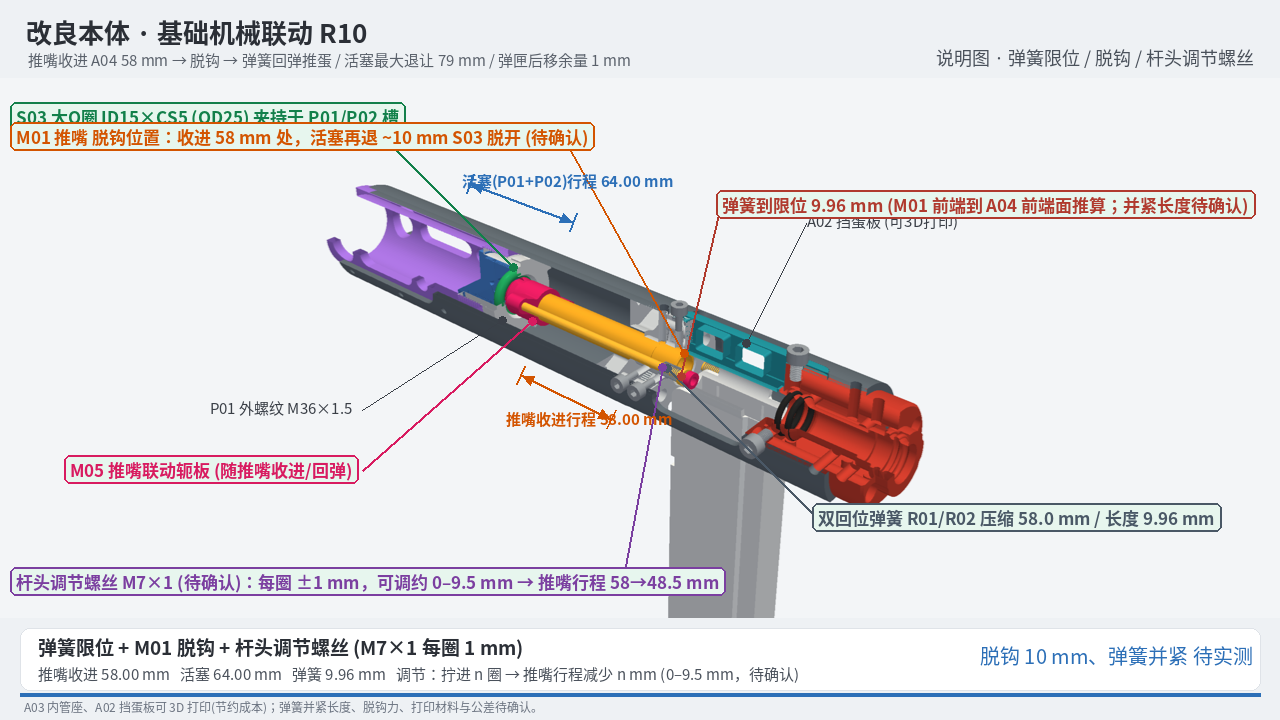
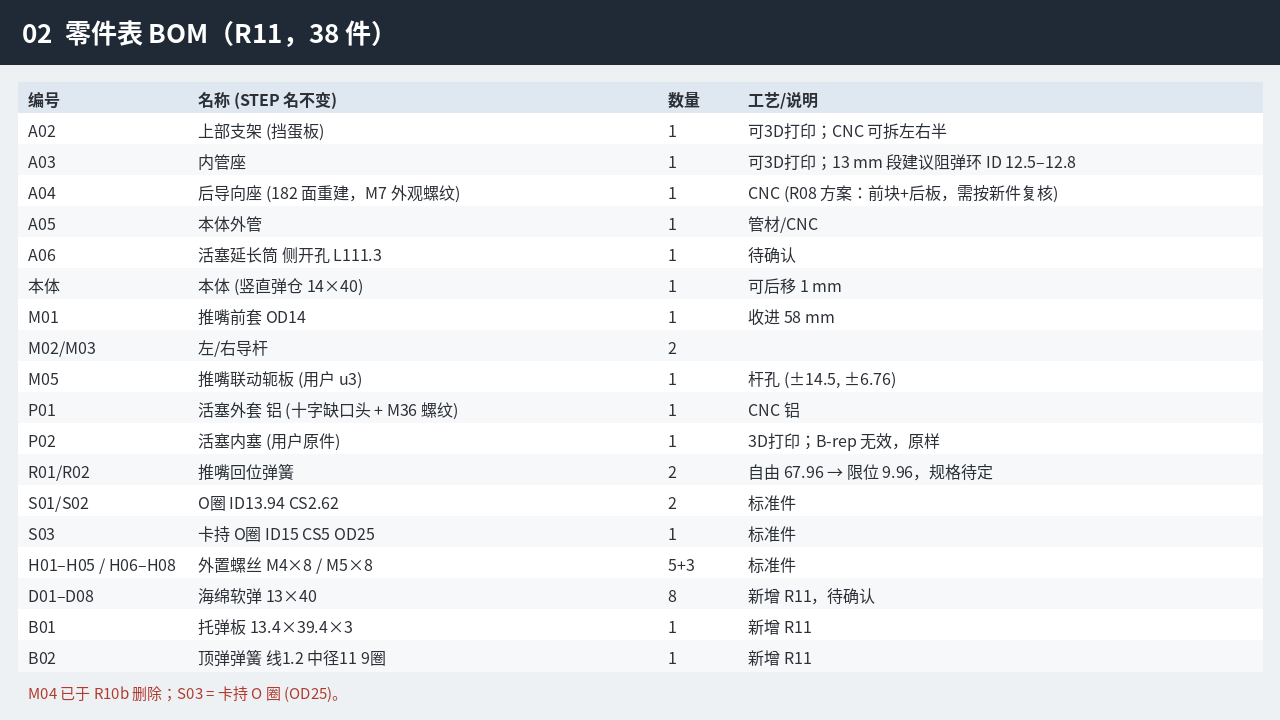
零件表 BOM(R11,38 件:原 28 件 + D01–D08 + B01 + B02)
| STEP 名称 | 说明 | 工艺/备注 |
|---|---|---|
| A02_上部支架 | 上部支架/挡蛋板 | 可3D打印;CNC 可拆左右半 |
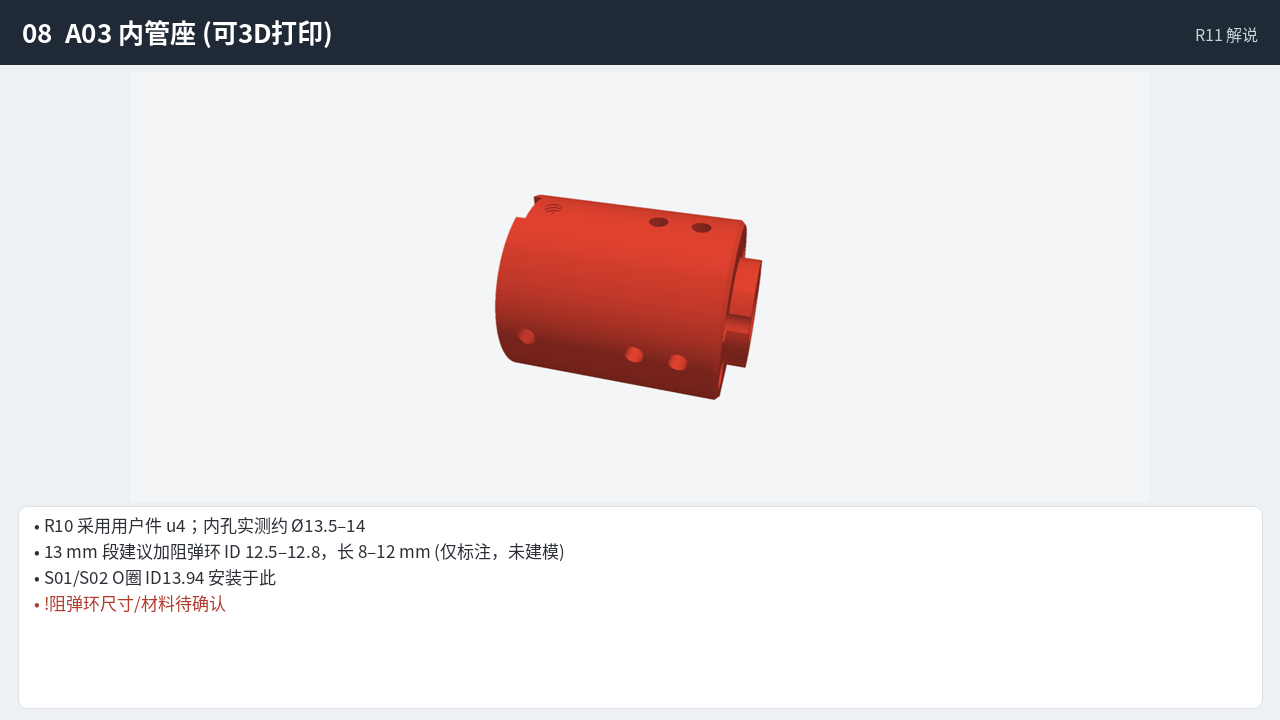
| A03_内管座 | 内管座(13 mm 段建议加阻弹环 ID 12.5–12.8) | 可3D打印 |
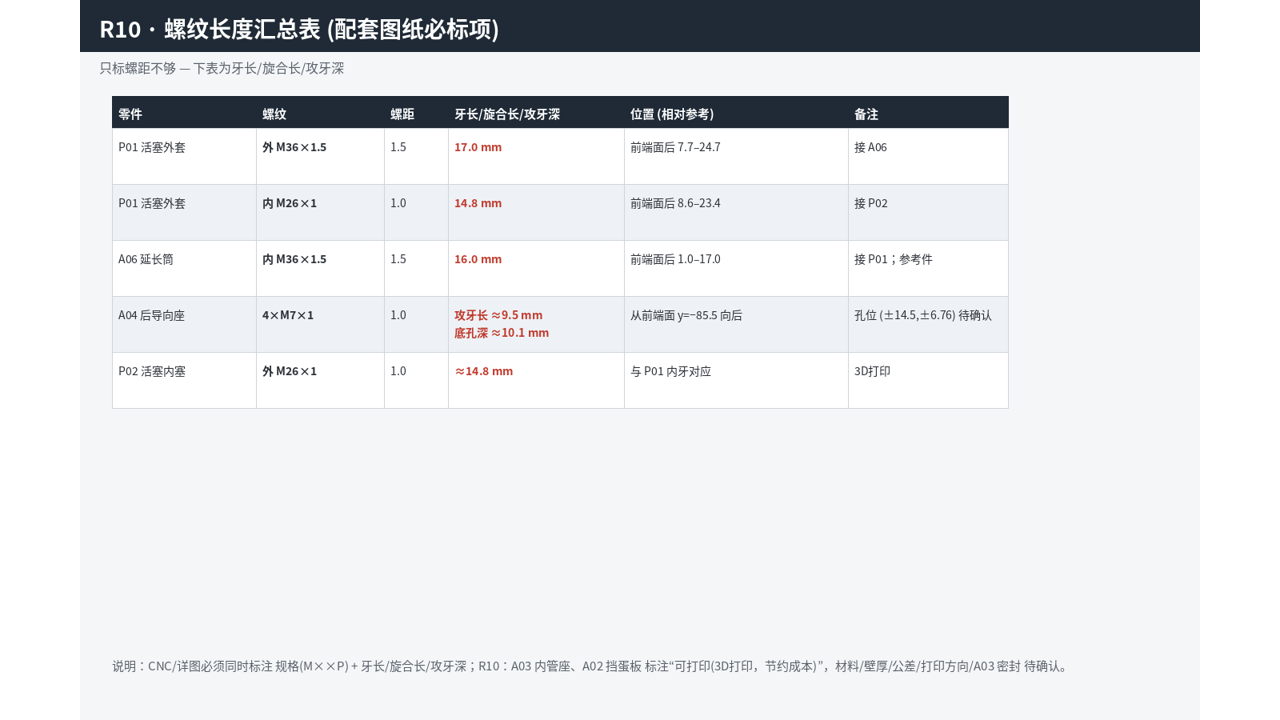
| A04_后导向座 | 后导向座(182 面重建,M7 外观螺纹) | CNC:前块+后板 |
| A05_本体外管 | 外管 | CNC/管材 |
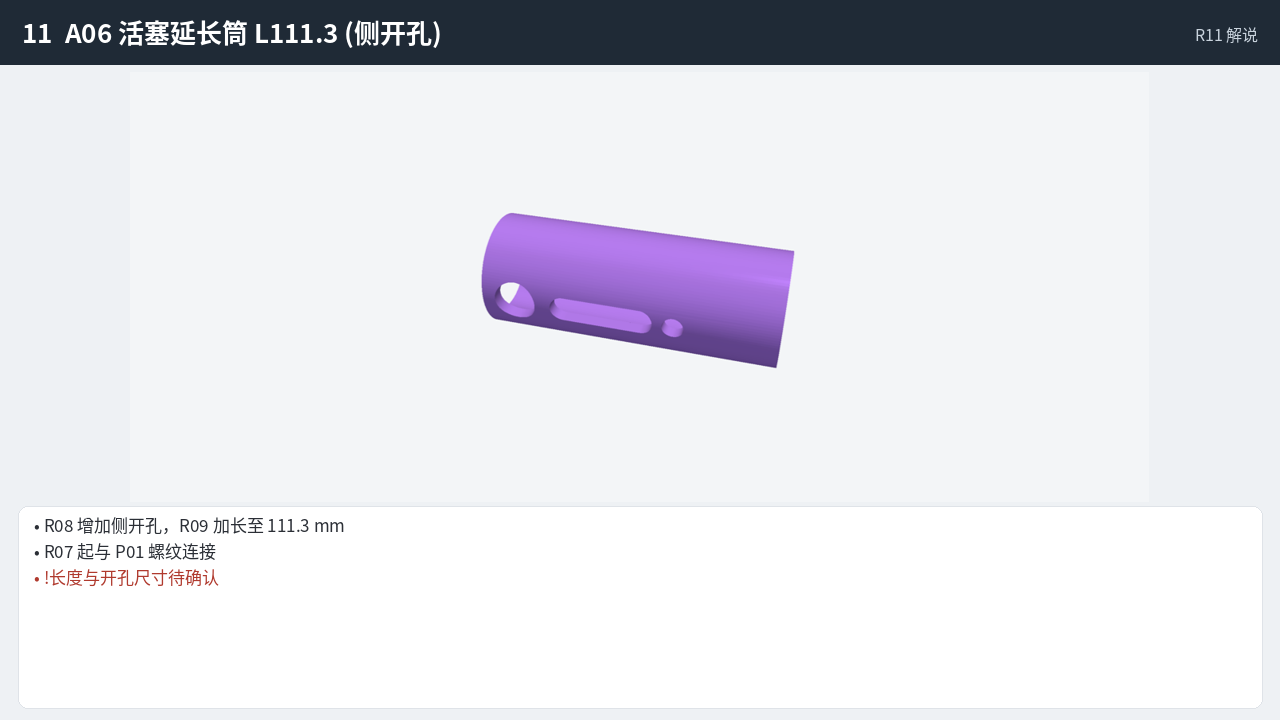
| A06_活塞延长筒_侧开孔_L111.3_待确认 | 活塞延长筒,侧开孔 | 待确认 |
| 本体_2 | 本体(含竖直弹仓 14×40) | 位置 (+0.10,+0.68,−0.02),可后移 1 mm |
| M01_推嘴前套 | 推嘴前套 OD14 | 收进 58 mm |
| M02_左导杆 / M03_右导杆 | 导杆 | |
| M05_推嘴联动轭板 | 联动轭板(u3),杆孔 (±14.5, ±6.76) | |
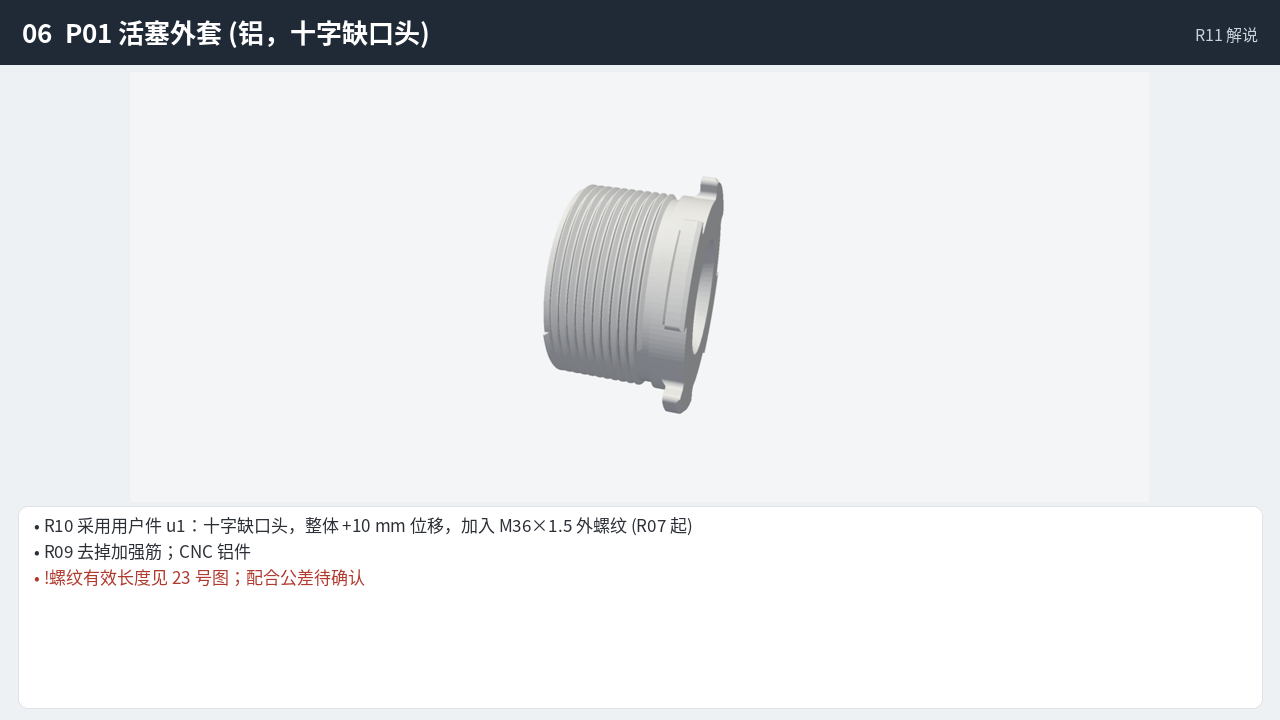
| P01_活塞外套_铝合金 | 活塞外套,M36 外螺纹,十字缺口头 | CNC 铝 |
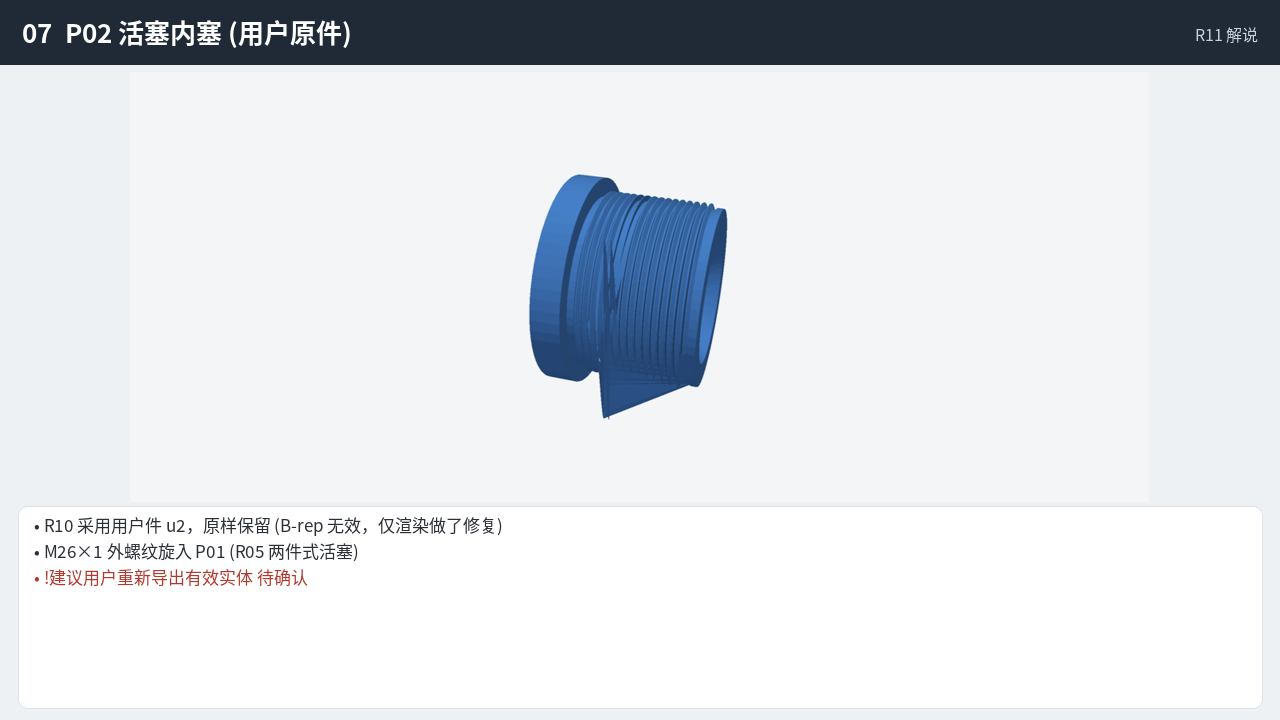
| P02_活塞内塞 | 活塞内塞(用户原件,B-rep 原样) | 3D打印 |
| R01/R02_推嘴回位弹簧_规格待定 | 双回位弹簧,自由 67.96 → 限位 9.96 | 规格待确认 |
| S01/S02_内管座O圈_ID13.94_CS2.62 | O 圈 | 标准件 |
| S03_卡持O圈_ID15_CS5_OD25 | 卡持 O 圈 | 标准件 |
| H01–H05 M4×8 / H06–H08 M5×8 | 外置螺丝 | 标准件 |
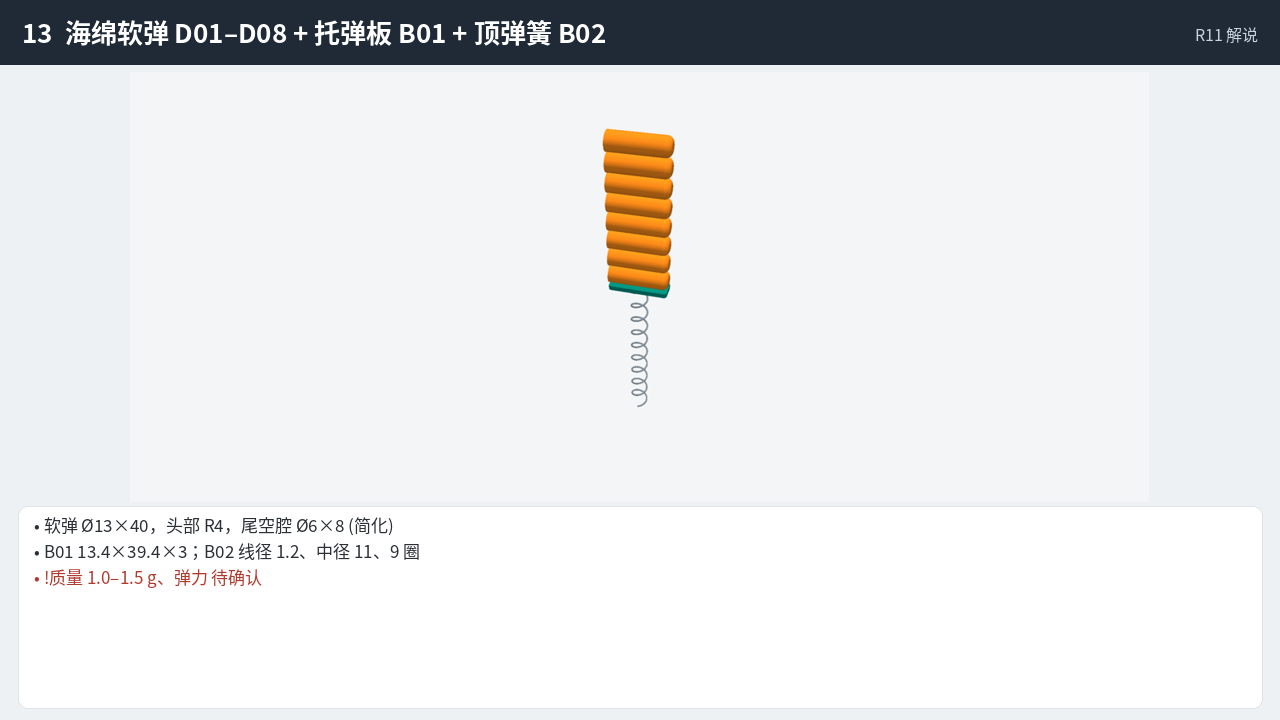
| D01–D08_海绵软弹13x40_待确认 | Ø13×40 海绵软弹 ×8 | 新增 |
| B01_供弹弹匣托弹板_待确认 | 13.4×39.4×3 | 新增 |
| B02_弹匣顶弹弹簧_待确认 | 线径1.2 中径11 9圈 | 新增 |
STEP 内零件名保持不变(\X2\ 编码主版 + UTF-8 变体)。
版本历史 R04 → R11
| 版本 | 变更内容 | 原因 / 用户要求 | 关键数值 | 文件 |
|---|---|---|---|---|
| R04 | 修复 STEP 零件名乱码 | CAD 中零件名显示乱码 | 零件名统一 \X2\ 编码 (后续保留 UTF-8 变体) | 改良本体_基础机械结构_R04.zip |
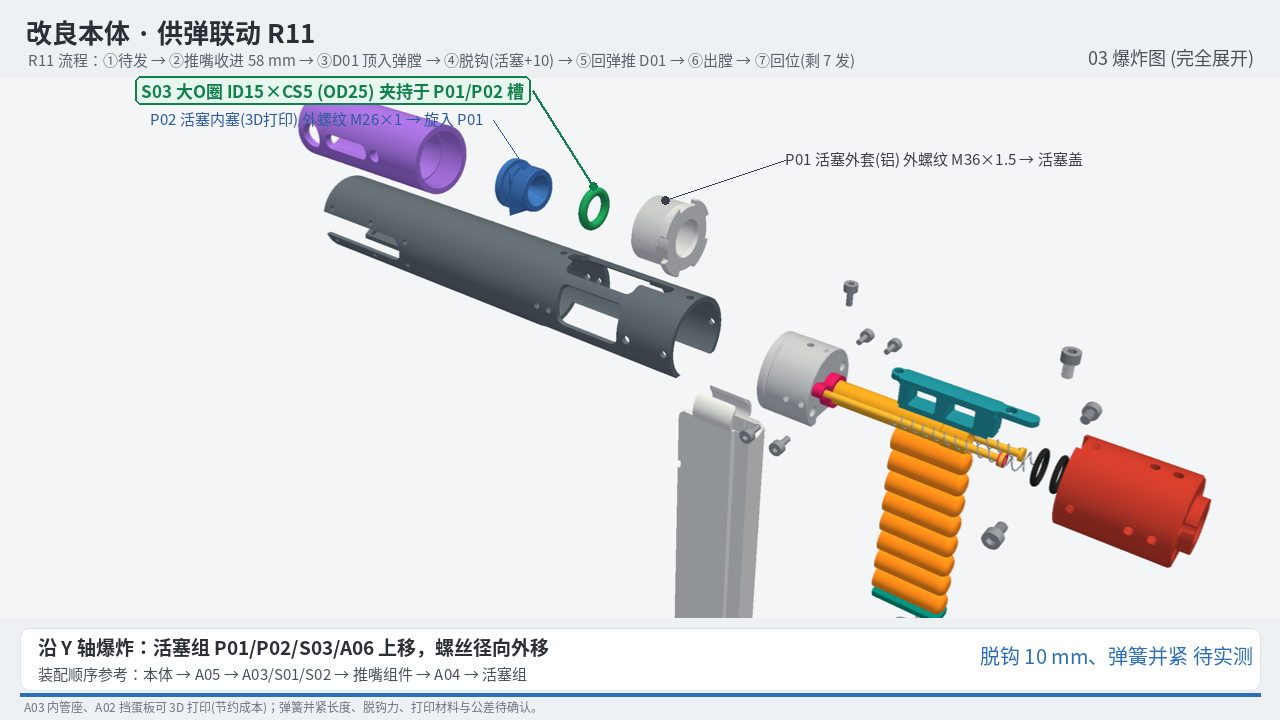
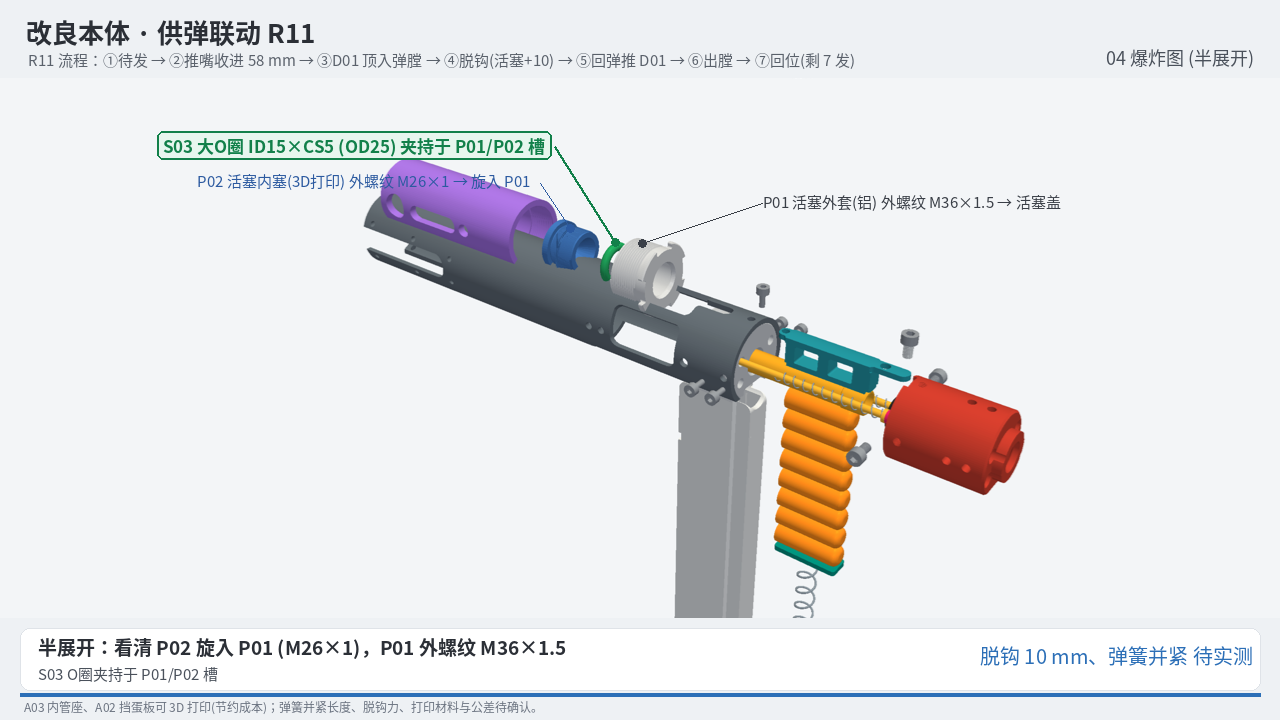
| R05 | 活塞改为两件式 (P01 外套 + P02 内塞) 螺纹连接 | 便于加工/装配 | P02 外螺纹 M26×1 旋入 P01 | …_R05.zip |
| R06 | 两处螺纹调整到同一段 | 用户要求螺纹同段 | — | …_R06.zip |
| R07 | A06/P01 加螺纹;A04 加 M7 孔;耳片内移 1.1 mm;CNC 公差/配合审查;活塞图纸;CNC 拆分方案 (A04 前块+后板、A02 左右半);A03 改打印 | 准备加工,降低成本 | P01 M36×1.5;M7 孔;耳片 −1.1 mm | …_R07.zip、方案图纸 |
| R08 | A06 侧开孔;单件 STEP (全局坐标)、CNC 分件 STEP、解说图 01–30、图纸 PDF | 减重/观察;交付加工 | A06 侧开孔 | R08_总装、pkg_R08_单件STEP_A、pkg_R08_分件CNC_STEP、R08_图纸 PDF |
| R09 | A04 光顺重建;P01 去加强筋;A06 加长至 111.3;螺纹长度图纸 | 用户不喜欢锯齿/碎面;配合长度 | A06 L111.3 | R09_总装、图纸_螺纹长度 |
| R10 | 集成用户件:P01 十字缺口头 (+10,M36 螺纹)、P02、A03、新轭板 M05;A04 重建 182 面 (M7 外观螺纹);本体位移,可后移 1 mm;整洁线条审查;A03/A02 标注可打印;收进行程 58 mm | 用户提供改进件 | 收进 58 / 脱钩 +10 / 活塞 79;M05 杆孔 (±14.5, ±6.76) | R10_总装、R10_改件 STEP、demo_R10 |
| R10b–d | 删除 M04 (28 件);视频补回弹簧;M05 品红高亮;标注弹簧限位 9.96 / 脱钩 / 杆头调节螺丝 M7×1 | “删掉吧”、“视频没了弹簧”、“少了 M05” | 弹簧 67.96→9.96;调节 0–9.5 mm (58→48.5) | R10b_总装、demo_R10b/c/d |
| R11 | 弹匣供弹:13×40 海绵软弹 D01–D08、托弹板 B01、顶弹簧 B02;7 步工作演示;阻弹环 (ID 12.5–12.8) 标注与计算;分享网站 | “加入弹匣供弹和 13×40 软弹”;“阻弹环”;“阻蛋内环 12.5–12.8” | 38 件;收进 ≥53.1 让开弹膛;F_break≈0.4–1.1 N (估算) | R11_总装 (\X2\ / UTF-8)、R11_新增件、demo_R11、计算报告 |
注:R04–R09 细节依据对话记录整理,个别数值以对应版本文件为准。
弹匣供弹与软弹
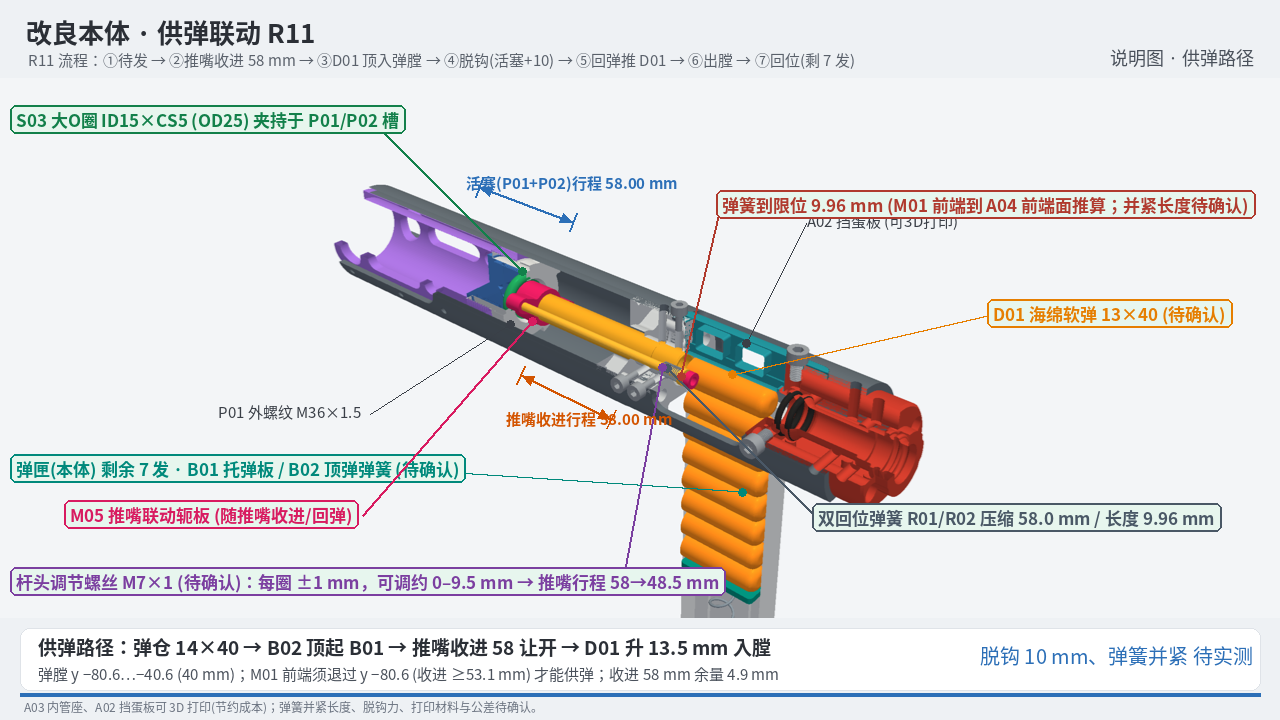
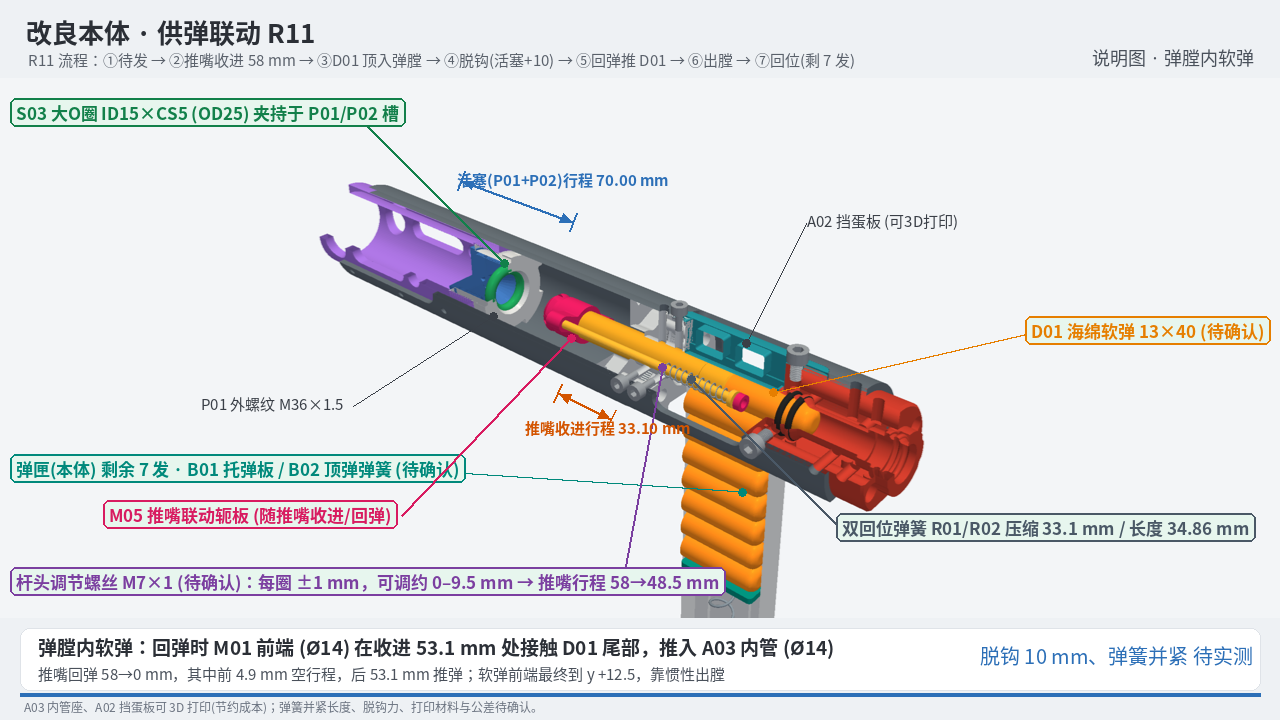
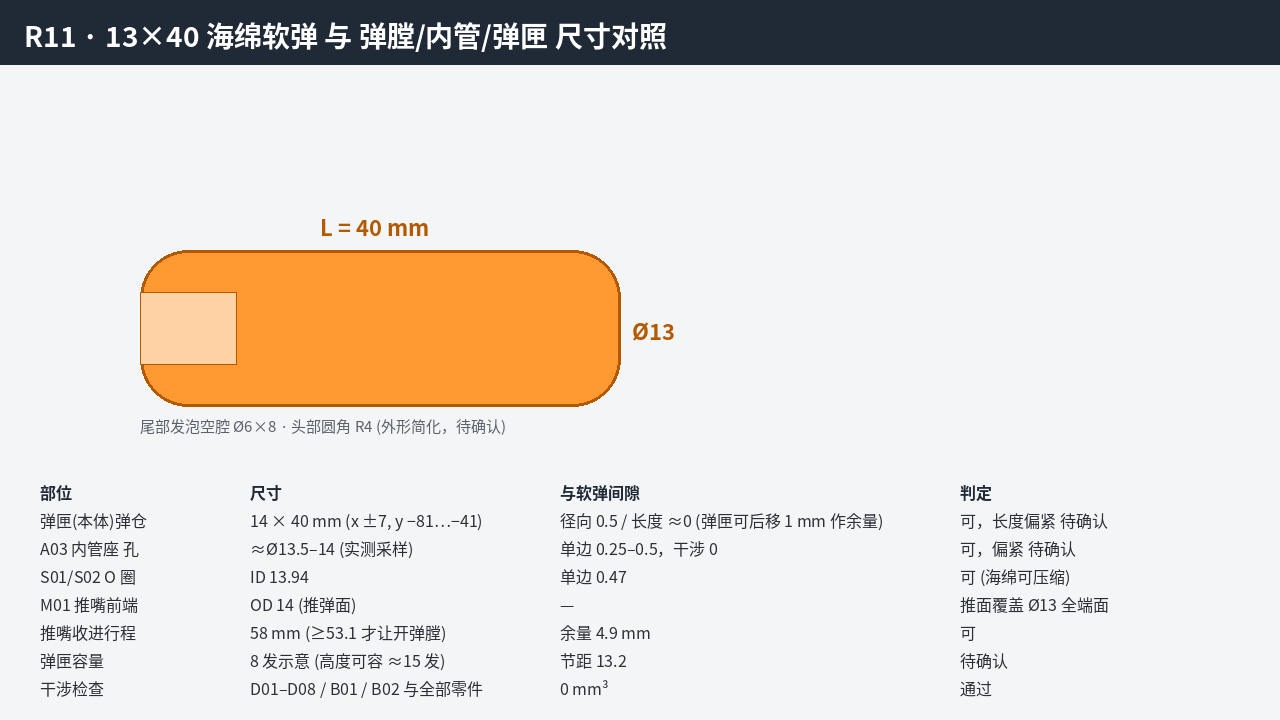
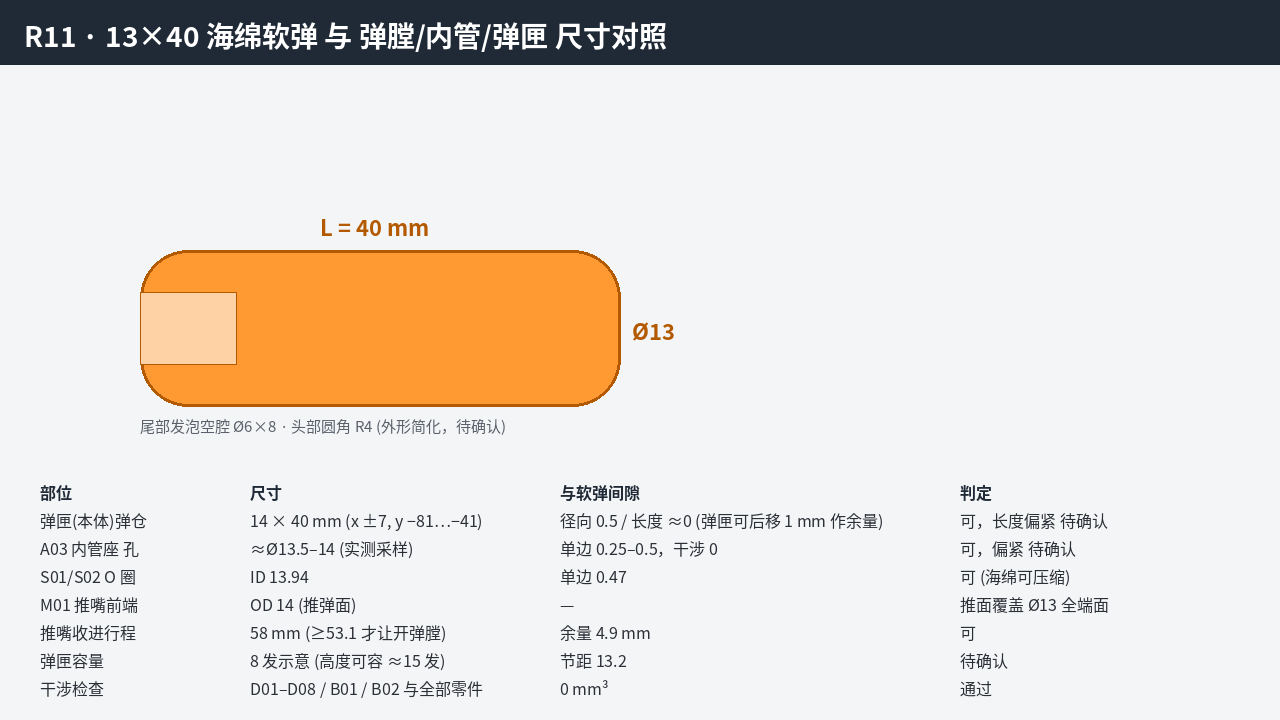
弹匣 = 本体竖直弹仓 x ±7、y −81…−41,8 发示意(高度可容约 15 发),节距 13.2。推嘴收进 ≥53.1 mm 才让开弹膛(余量 4.9 mm),D01 上升 13.5 mm 入膛;回弹时 M01 在收进 53.1 处接触软弹尾部推入 A03,软弹前端到 y +12.5 后靠惯性出膛。
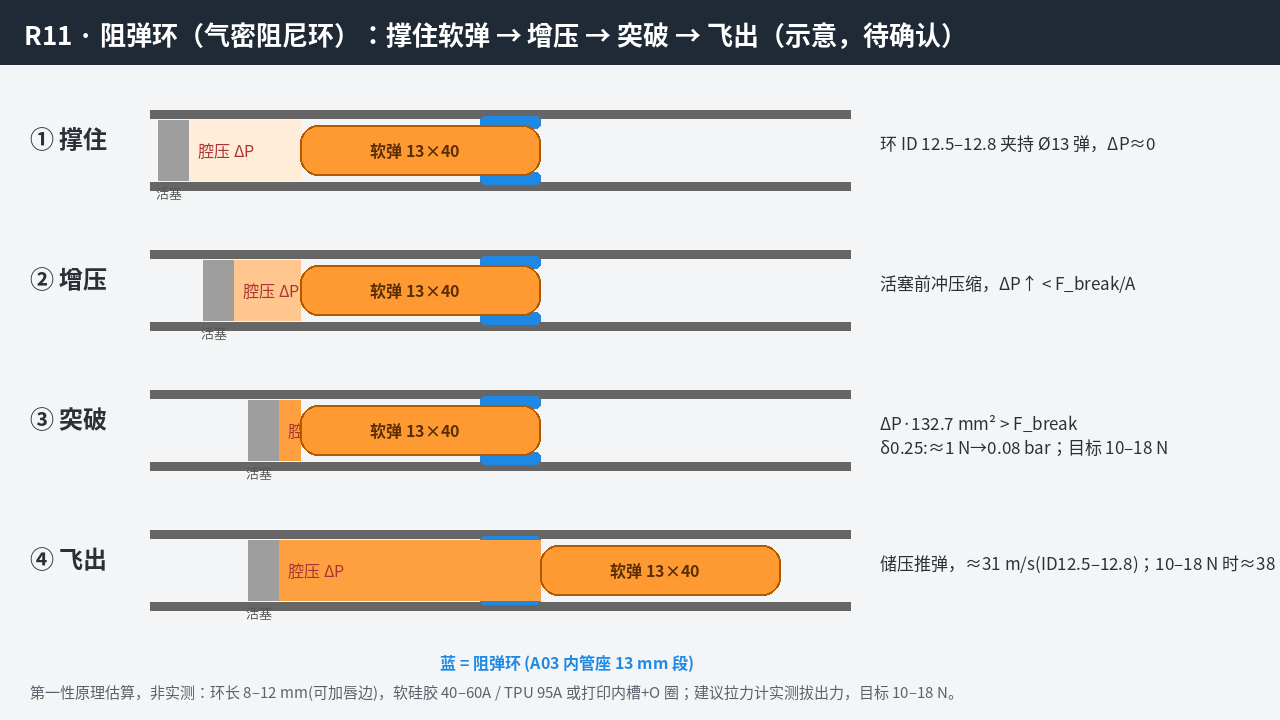
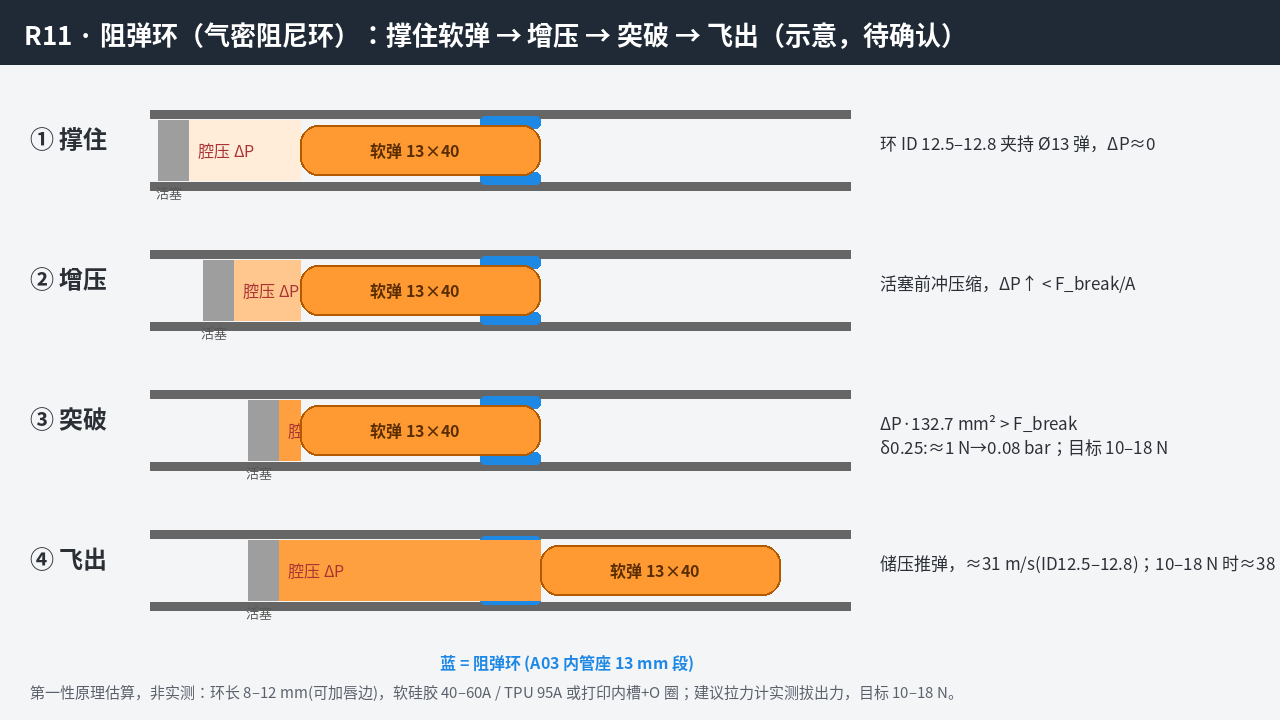
阻弹环(阻蛋内环 / 气密阻尼环)计算 — ID 12.5–12.8
第一性原理估算,非实测;所有参数待确认。
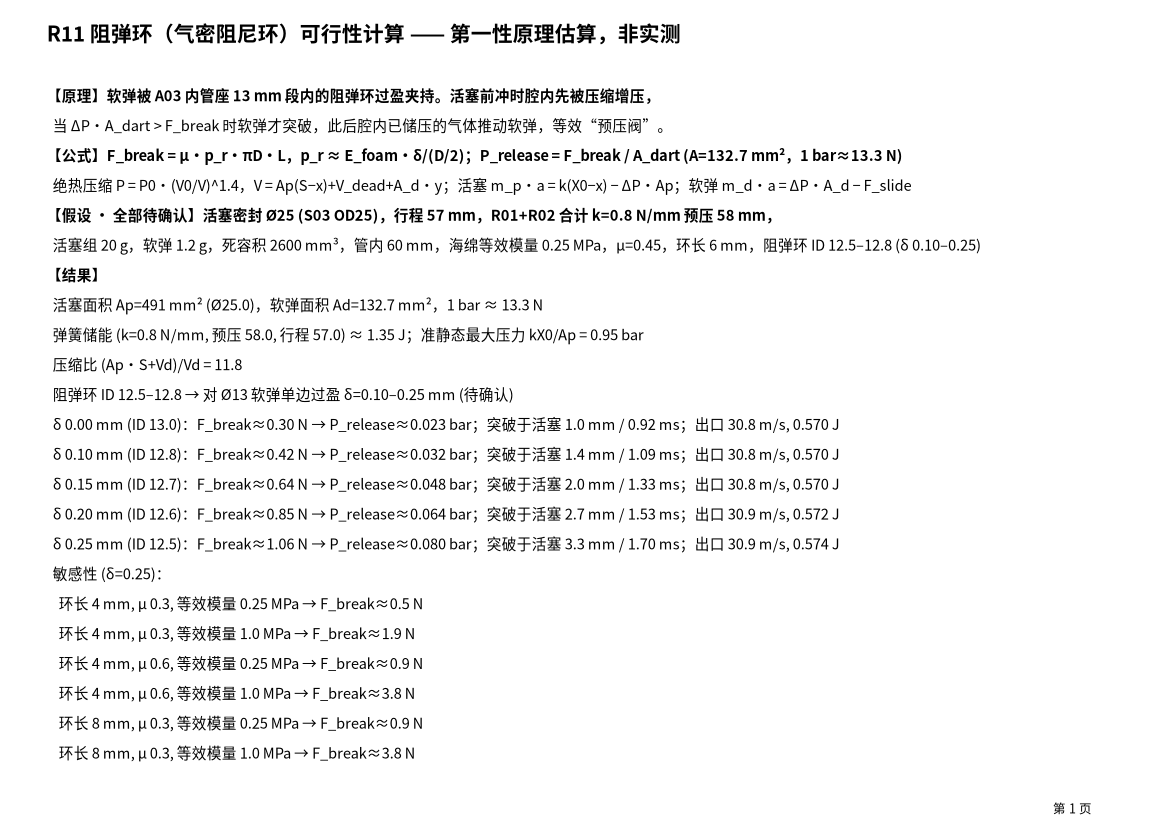
原理:A03 内管座 13 mm 段加阻弹环夹持软弹,腔压 ΔP × 132.7 mm² 超过突破力 F_break 才放弹(1 bar ≈ 13.3 N),活塞先压缩增压。公式:F_break = μ·p_r·πD·L,p_r ≈ E_foam·δ/(D/2);绝热 P = P0(V0/V)^1.4。
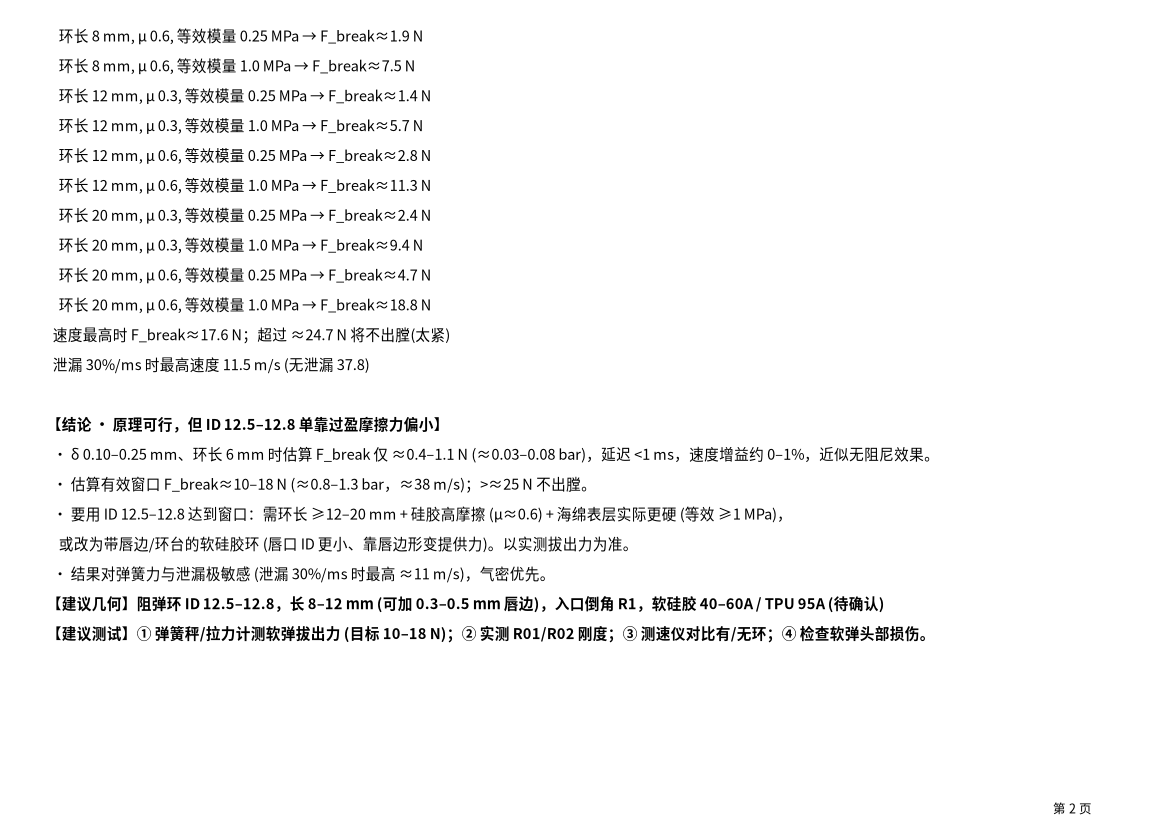
计算结果
活塞面积 Ap=491 mm² (Ø25.0),软弹面积 Ad=132.7 mm²,1 bar ≈ 13.3 N
弹簧储能 (k=0.8 N/mm, 预压 58.0, 行程 57.0) ≈ 1.35 J;准静态最大压力 kX0/Ap = 0.95 bar
压缩比 (Ap·S+Vd)/Vd = 11.8
阻弹环 ID 12.5–12.8 → 对 Ø13 软弹单边过盈 δ=0.10–0.25 mm (待确认)
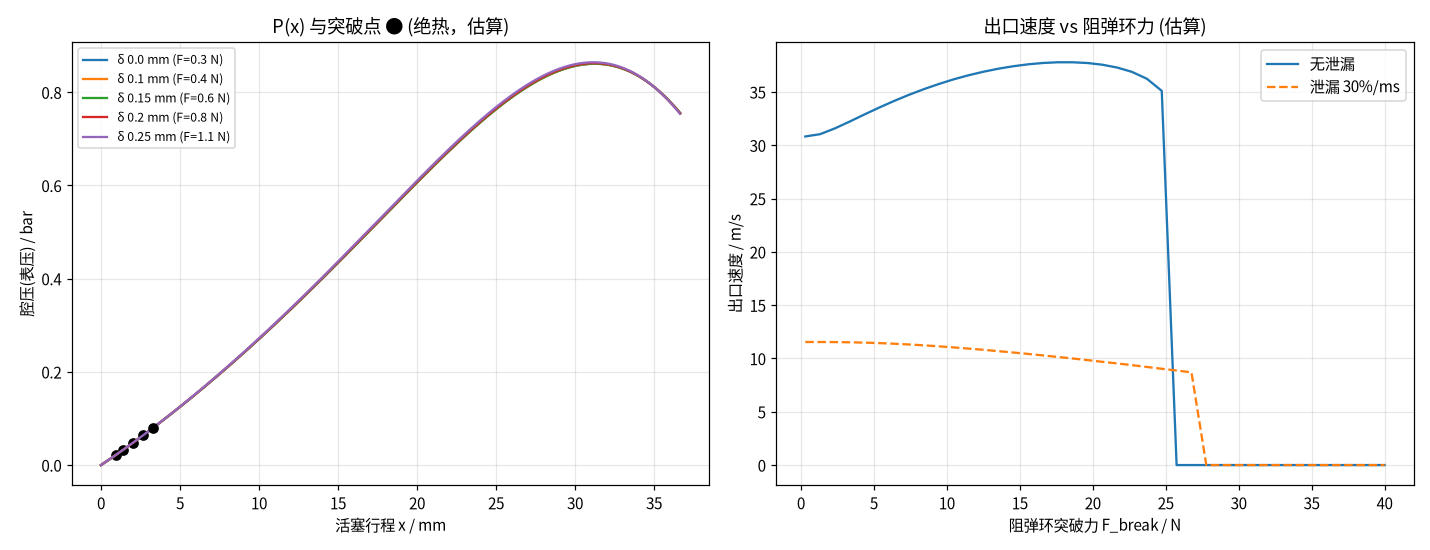
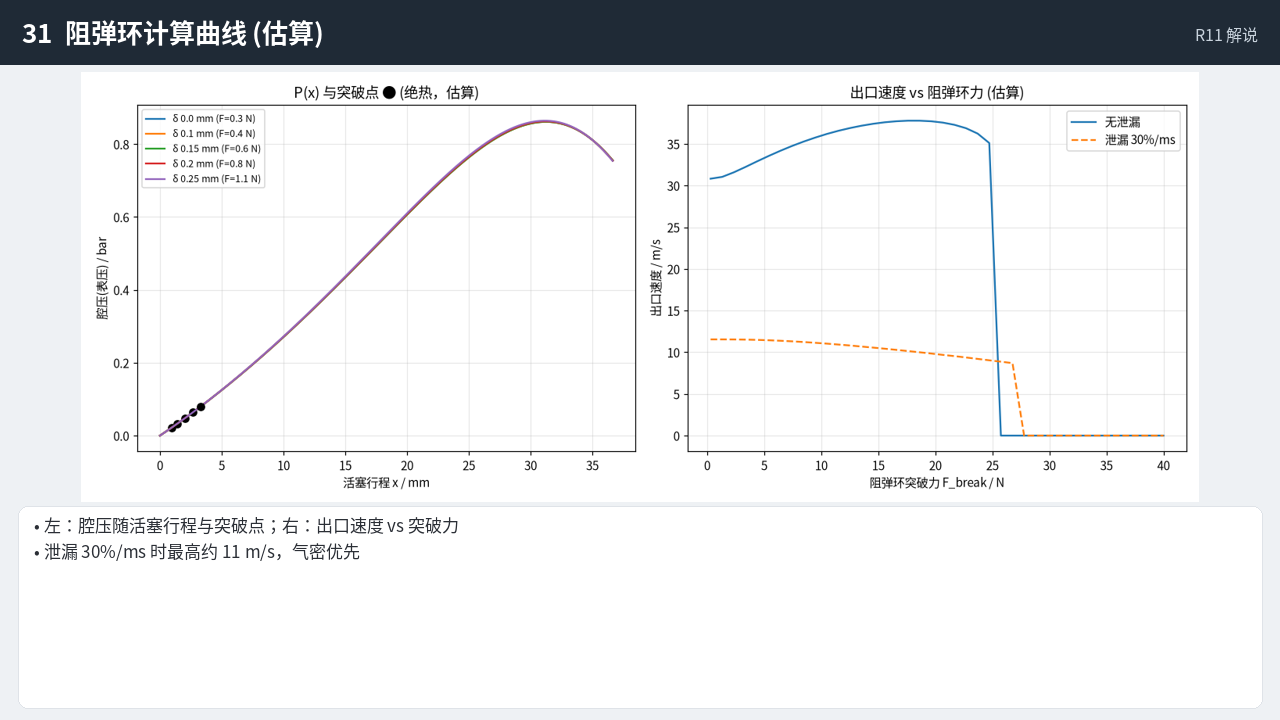
δ 0.00 mm (ID 13.0):F_break≈0.30 N → P_release≈0.023 bar;突破于活塞 1.0 mm / 0.92 ms;出口 30.8 m/s, 0.570 J
δ 0.10 mm (ID 12.8):F_break≈0.42 N → P_release≈0.032 bar;突破于活塞 1.4 mm / 1.09 ms;出口 30.8 m/s, 0.570 J
δ 0.15 mm (ID 12.7):F_break≈0.64 N → P_release≈0.048 bar;突破于活塞 2.0 mm / 1.33 ms;出口 30.8 m/s, 0.570 J
δ 0.20 mm (ID 12.6):F_break≈0.85 N → P_release≈0.064 bar;突破于活塞 2.7 mm / 1.53 ms;出口 30.9 m/s, 0.572 J
δ 0.25 mm (ID 12.5):F_break≈1.06 N → P_release≈0.080 bar;突破于活塞 3.3 mm / 1.70 ms;出口 30.9 m/s, 0.574 J
敏感性 (δ=0.25):
环长 4 mm, μ 0.3, 等效模量 0.25 MPa → F_break≈0.5 N
环长 4 mm, μ 0.3, 等效模量 1.0 MPa → F_break≈1.9 N
环长 4 mm, μ 0.6, 等效模量 0.25 MPa → F_break≈0.9 N
环长 4 mm, μ 0.6, 等效模量 1.0 MPa → F_break≈3.8 N
环长 8 mm, μ 0.3, 等效模量 0.25 MPa → F_break≈0.9 N
环长 8 mm, μ 0.3, 等效模量 1.0 MPa → F_break≈3.8 N
环长 8 mm, μ 0.6, 等效模量 0.25 MPa → F_break≈1.9 N
环长 8 mm, μ 0.6, 等效模量 1.0 MPa → F_break≈7.5 N
环长 12 mm, μ 0.3, 等效模量 0.25 MPa → F_break≈1.4 N
环长 12 mm, μ 0.3, 等效模量 1.0 MPa → F_break≈5.7 N
环长 12 mm, μ 0.6, 等效模量 0.25 MPa → F_break≈2.8 N
环长 12 mm, μ 0.6, 等效模量 1.0 MPa → F_break≈11.3 N
环长 20 mm, μ 0.3, 等效模量 0.25 MPa → F_break≈2.4 N
环长 20 mm, μ 0.3, 等效模量 1.0 MPa → F_break≈9.4 N
环长 20 mm, μ 0.6, 等效模量 0.25 MPa → F_break≈4.7 N
环长 20 mm, μ 0.6, 等效模量 1.0 MPa → F_break≈18.8 N
速度最高时 F_break≈17.6 N;超过 ≈24.7 N 将不出膛(太紧)
泄漏 30%/ms 时最高速度 11.5 m/s (无泄漏 37.8)
结论
- ID 12.5–12.8(单边过盈 0.10–0.25 mm)、环长 6 mm:F_break 约 0.4–1.1 N(0.03–0.08 bar),延迟 <1 ms,速度 30.8→30.9 m/s,几乎没有阻尼效果。
- 估算有效窗口 F_break ≈ 10–18 N(≈0.8–1.3 bar,≈38 m/s);>≈25 N 软弹不出膛/被压坏。
- 保持 ID 12.5–12.8 要进入窗口:环长 12–20 mm + 硅胶高摩擦 μ≈0.6 + 海绵实际等效模量 ≥1 MPa,或改带 0.3–0.5 mm 唇边的软硅胶环。
- 对弹簧力与漏气极敏感(泄漏 30%/ms 时最高约 11 m/s),气密优先。
- 建议:拉力计实测拔出力(目标 10–18 N),测速仪对比有/无环。
配合表与干涉
| 部位 | 尺寸 | 备注 |
|---|---|---|
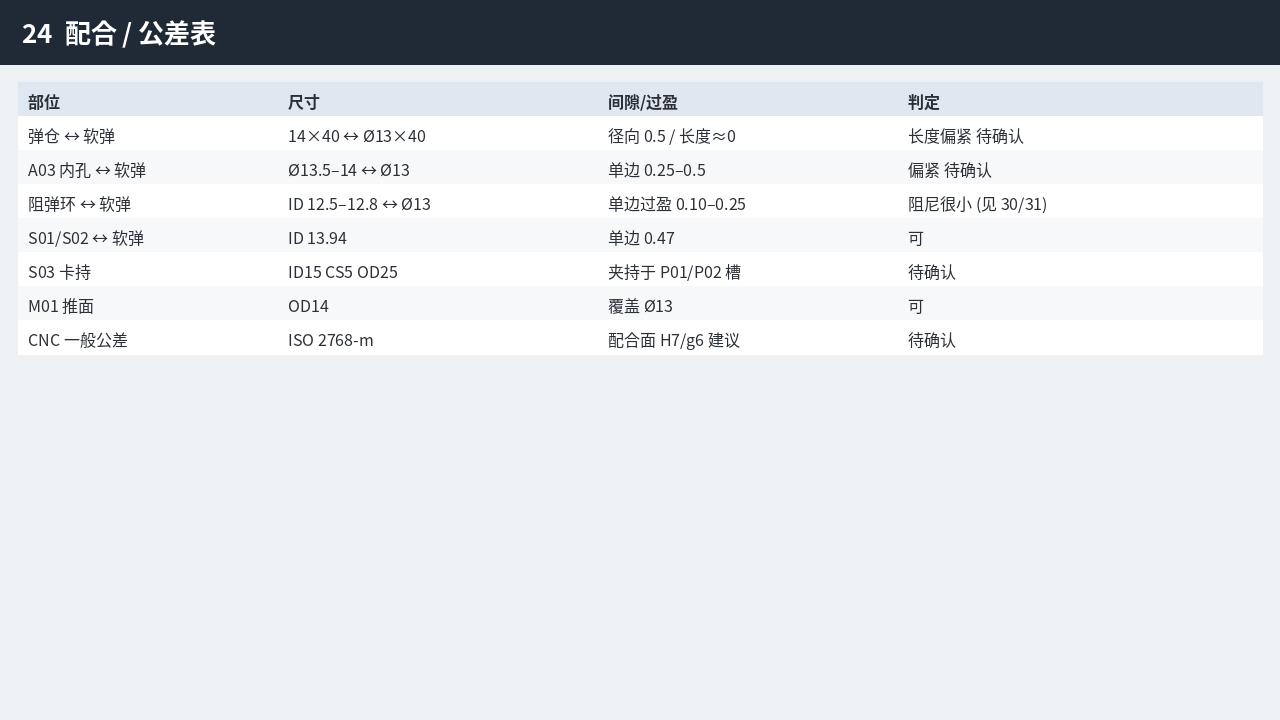
| 弹仓(本体) | 14×40 | 径向单边 0.5;长度≈0,靠本体后移 1 mm |
| A03 内孔 | 实测约 Ø13.5–14 | 偏紧,待确认 |
| 阻弹环 | ID 12.5–12.8,长 8–12 | 仅标注,未建模 |
| S01/S02 O 圈 | ID 13.94 CS2.62 | 单边 0.47 |
| S03 O 圈 | ID15 CS5 OD25 | 夹持于 P01/P02 槽 |
| M01 推嘴 | OD 14 | 推面覆盖 Ø13 |
| 行程 | 收进 58 / 脱钩 +10 / 活塞最大 79 | 收进 ≥53.1 让开弹膛 |
| R01/R02 弹簧 | 自由 67.96 → 限位 9.96 | 刚度、并紧长度待确认 |
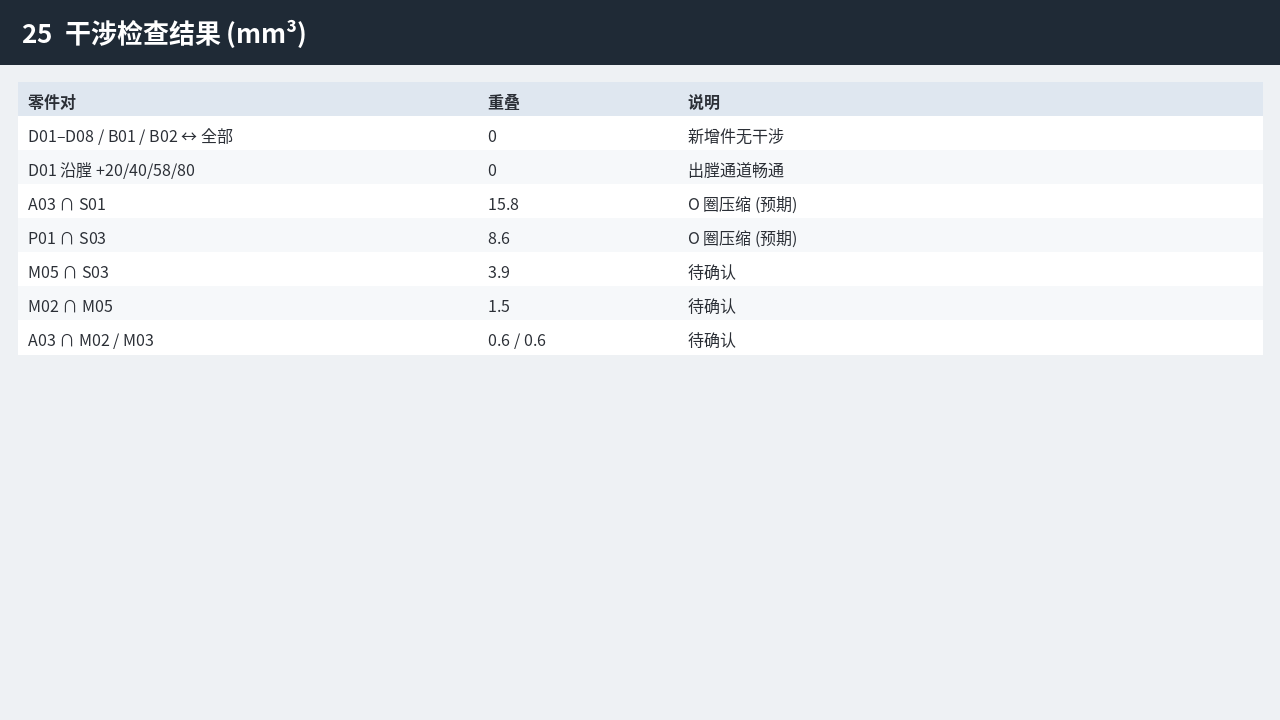
干涉:新增件 D01–D08 / B01 / B02 与全部零件 0;D01 沿膛推进 +20/40/58/80 均 0。原有重叠(与 R10b 相同):A03∩S01 15.8、P01∩S03 8.6、M05∩S03 3.9、M02∩M05 1.5、A03∩M02/M03 0.6 mm³(O 圈压缩/配合,待确认)。P02 用户原件 B-rep 无效,原样保留。
方案选择:整体件 vs CNC 拆分(R11 最新 A04 / A02)
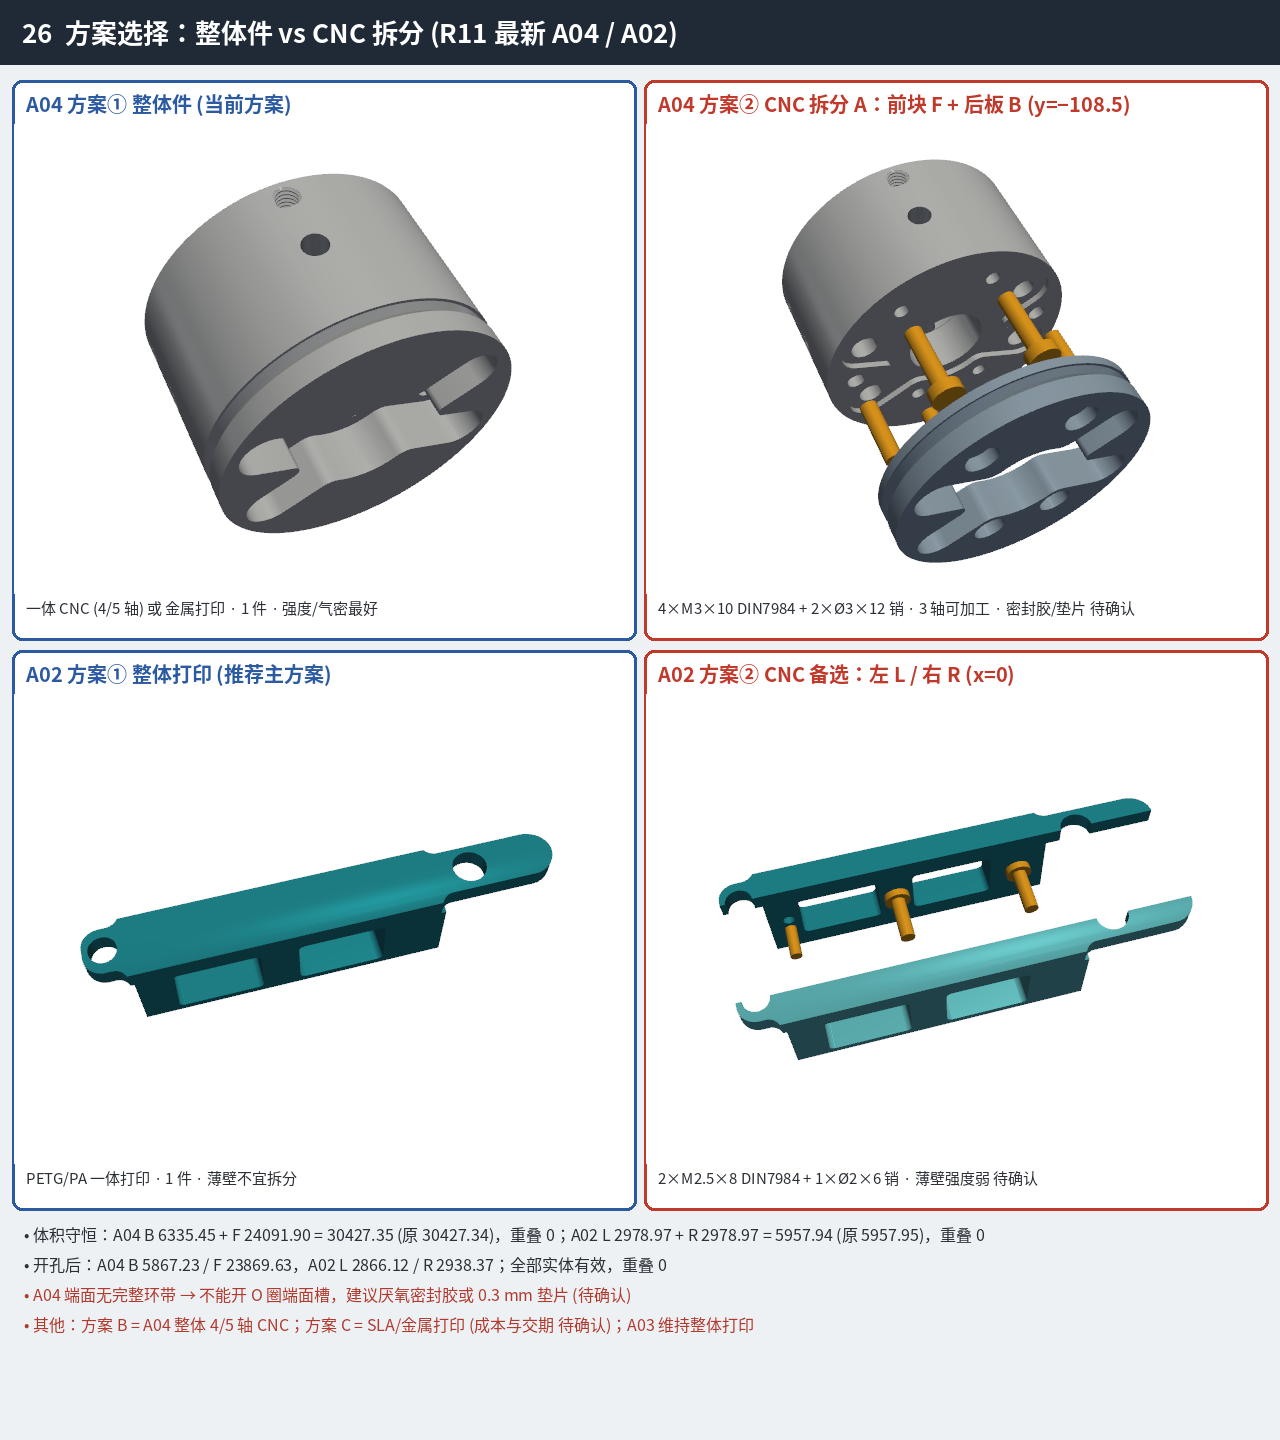
A04 后导向座
| 项目 | 方案① 整体件 | 方案② CNC 拆分 |
|---|---|---|
| 工艺 | 一体 4/5 轴 CNC(方案 B)或 SLA/金属打印(方案 C) | 3 轴 CNC:前块 F + 后板 B,分割面 y=−108.5(方案 A) |
| 件数 | 1 | 2 + 4×M3×10 DIN7984 + 2×Ø3×12 销 |
| 强度 | 最好(无接缝) | 好;螺丝+销定位,接缝受轴向载荷 |
| 气密 | 最好 | 接缝需厌氧密封胶或 0.3 mm 垫片(端面无完整环带,不能开 O 圈槽)待确认 |
| 成本/交期 | 4/5 轴单价高,交期 待确认 | 3 轴更普及、单价低,交期 待确认 |
| 加工难度 | 高(内腔/侧孔多角度) | 中(每件 2–3 次装夹) |
| 体积校核 | 30427.34 mm³ | B 6335.45 + F 24091.90 = 30427.35,重叠 0;开孔后 B 5867.23 / F 23869.63 |
| 推荐 | 有 4/5 轴或金属打印资源时首选 | 只有 3 轴时选用 |
A02 上部支架(挡蛋)
| 项目 | 方案① 整体件 | 方案② CNC 拆分 |
|---|---|---|
| 工艺 | PETG/PA 一体打印 | CNC 左 L / 右 R,分割面 x=0 |
| 件数 | 1 | 2 + 2×M2.5×8 DIN7984 + 1×Ø2×6 销 |
| 强度 | 可(打印层向 待确认) | 薄壁(单半约 5 mm 宽)螺丝处偏弱 待确认 |
| 气密 | 不涉及 | 不涉及 |
| 成本/交期 | 最低、最快 | 较高 待确认 |
| 加工难度 | 低 | 中(薄壁易变形) |
| 体积校核 | 5957.95 mm³ | L 2978.97 + R 2978.97 = 5957.94,重叠 0;开孔后 L 2866.12 / R 2938.37 |
| 推荐 | 推荐主方案 | 仅需金属件时备选 |
A03 内管座:维持整体 3D 打印。下载:A04 整体 · A02 整体打印 · 整体+拆分 STEP 包
图纸(螺纹长度 / 对比)
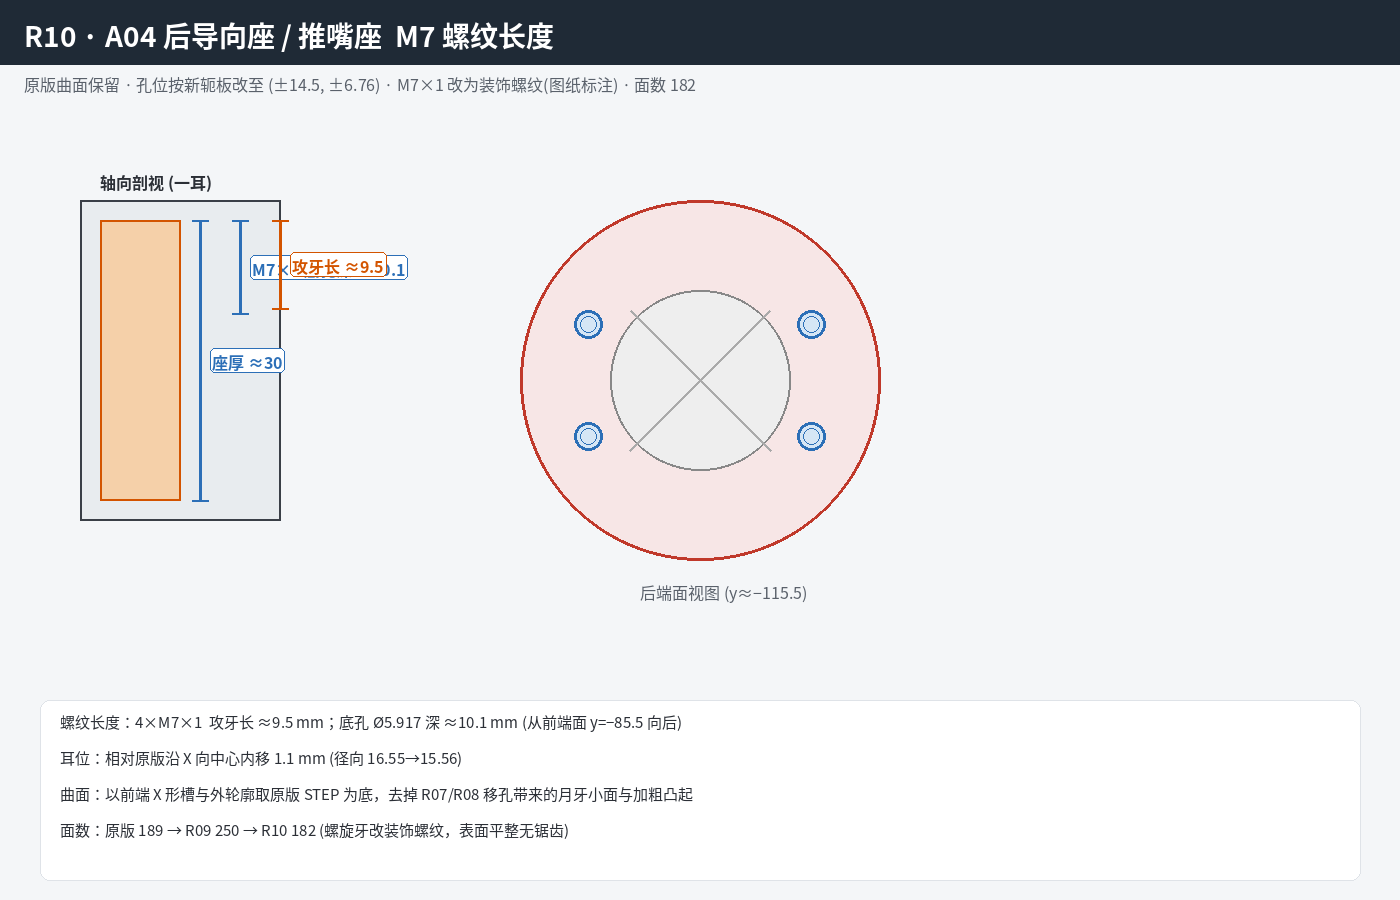
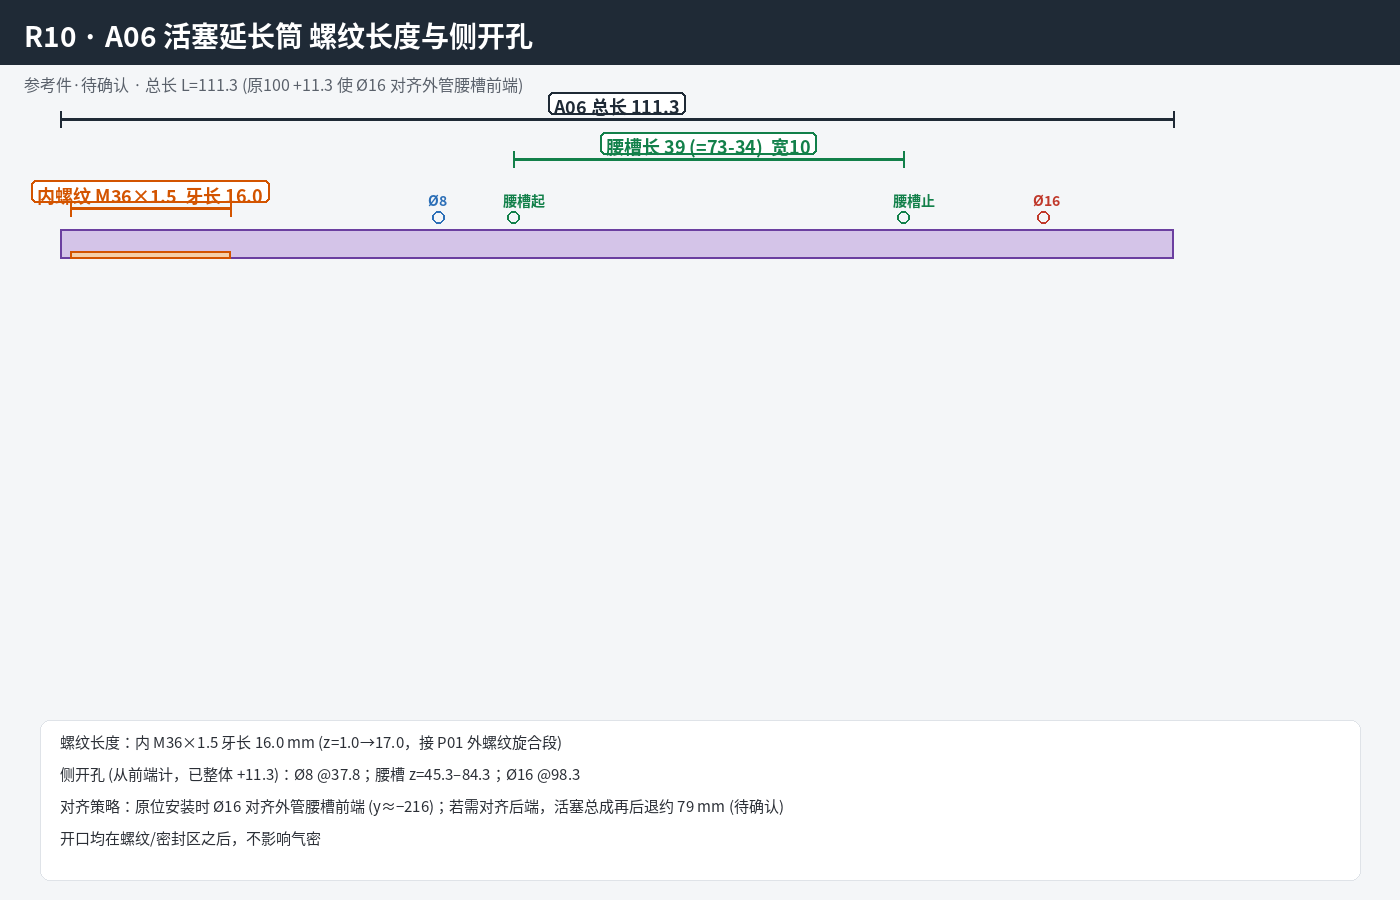
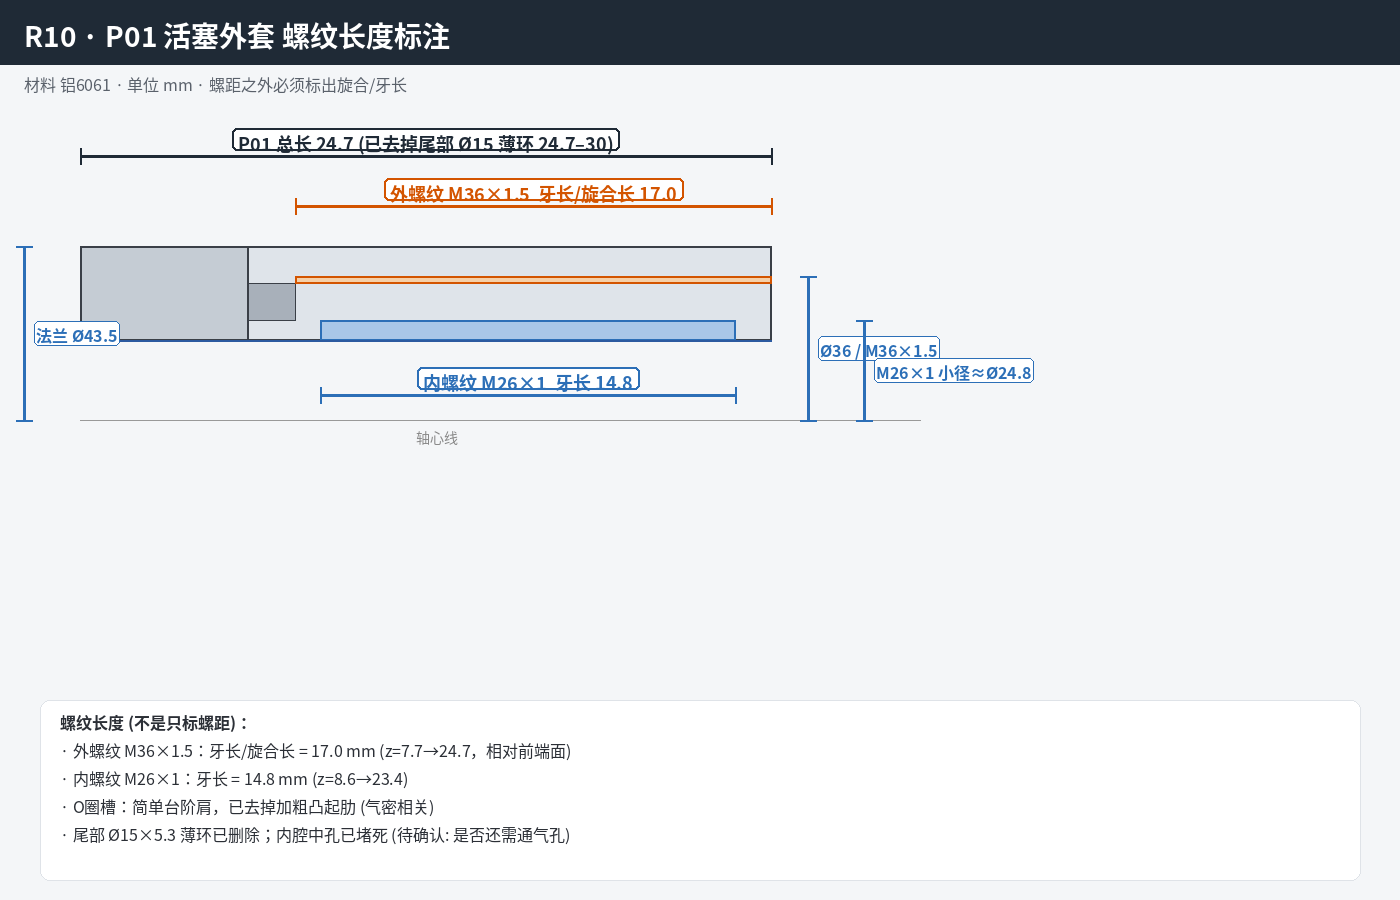
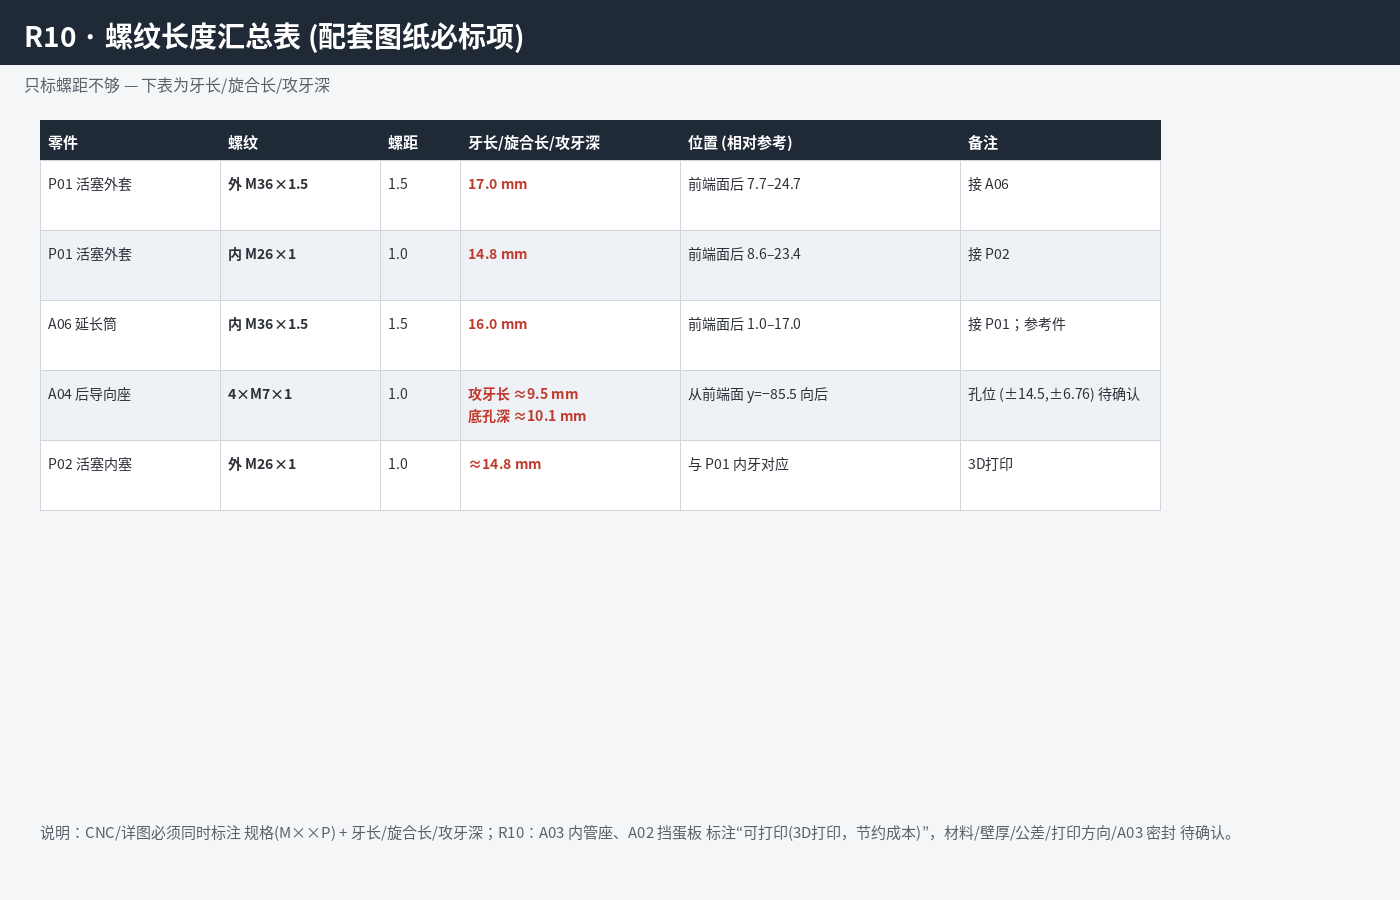
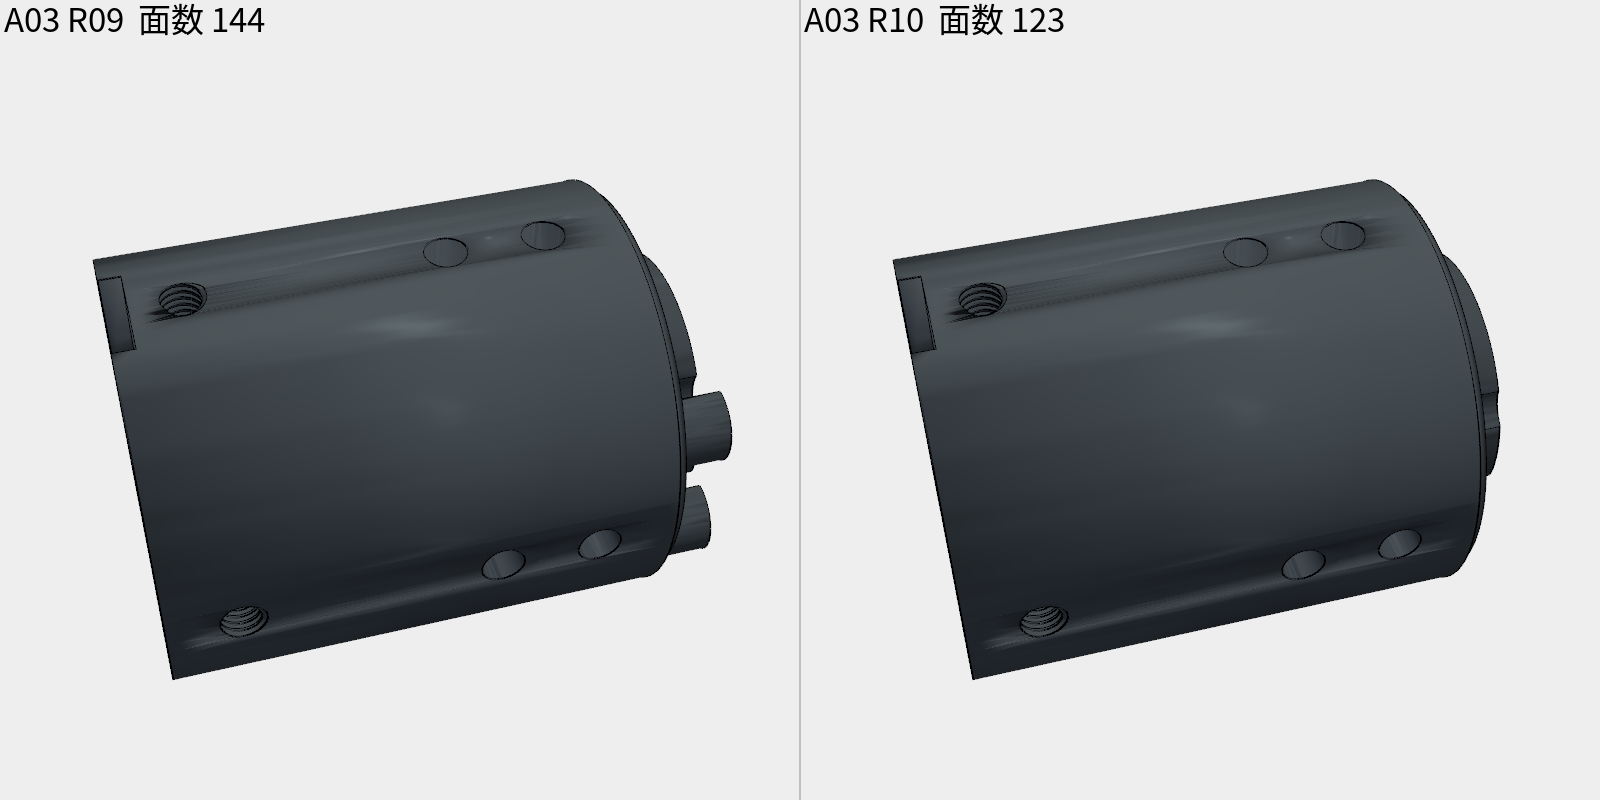
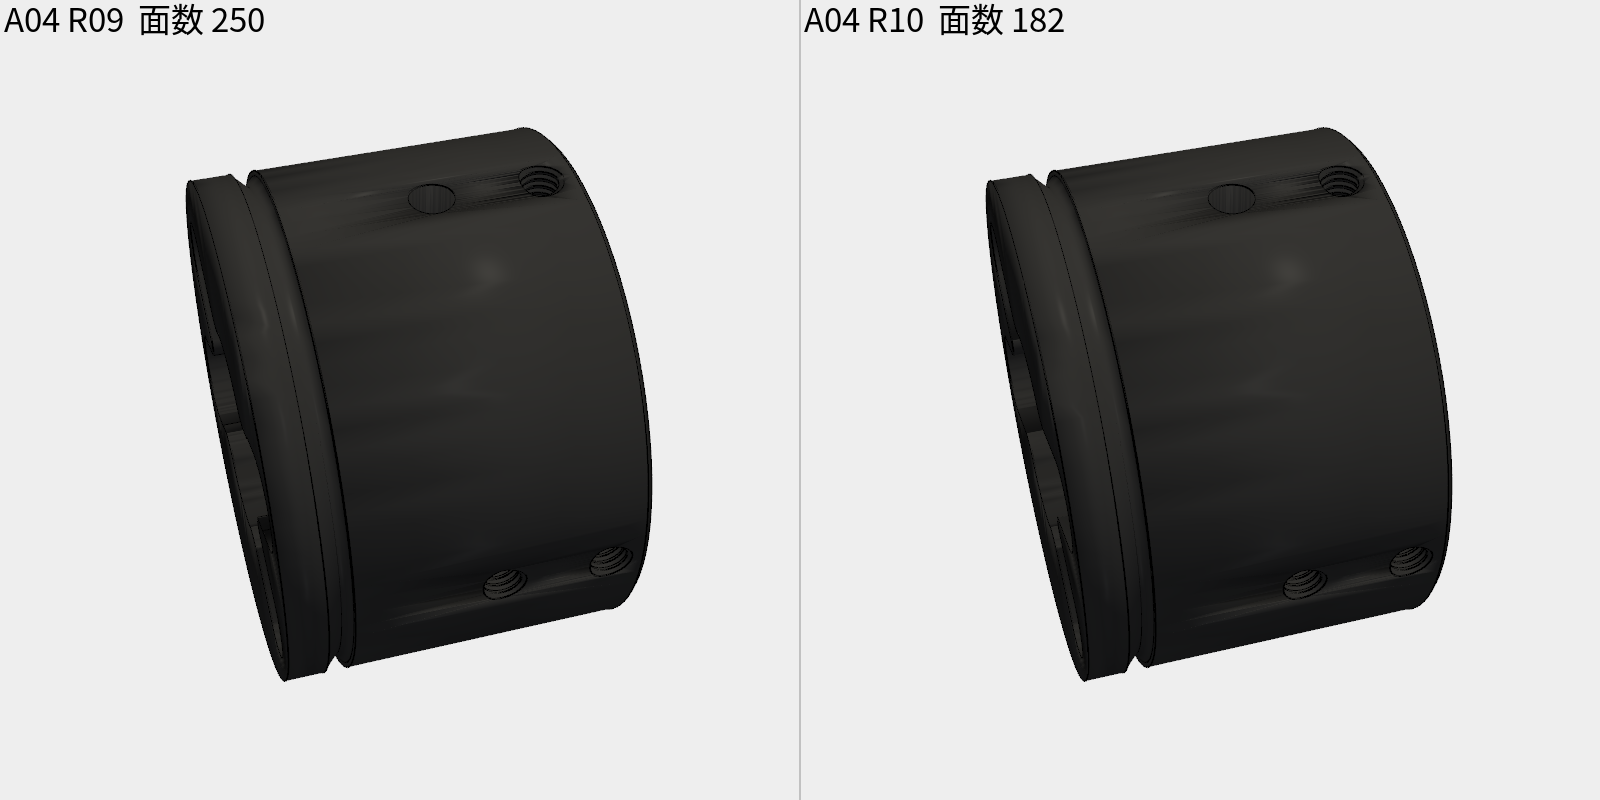
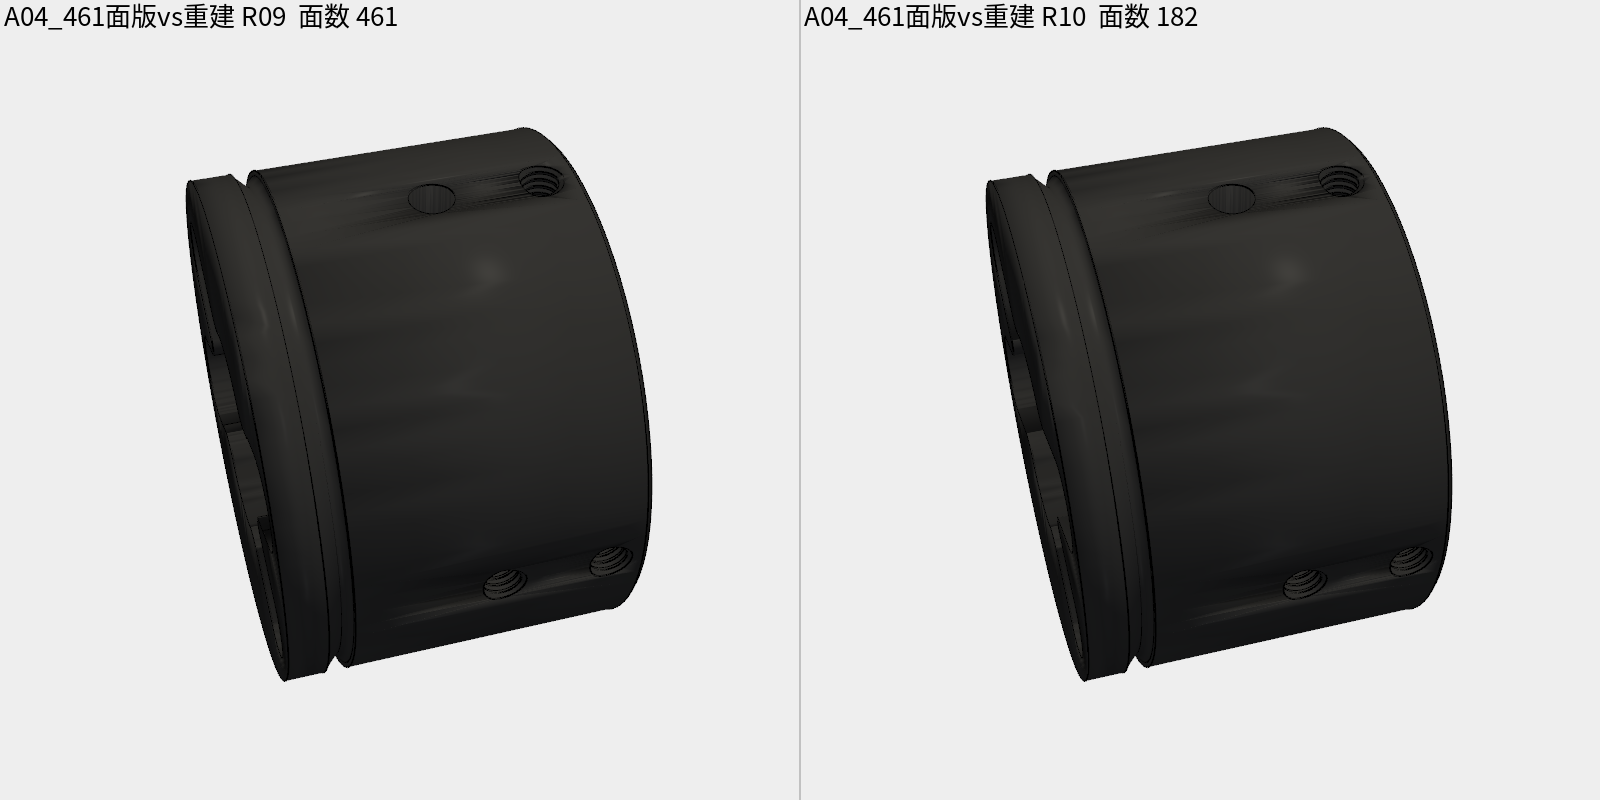
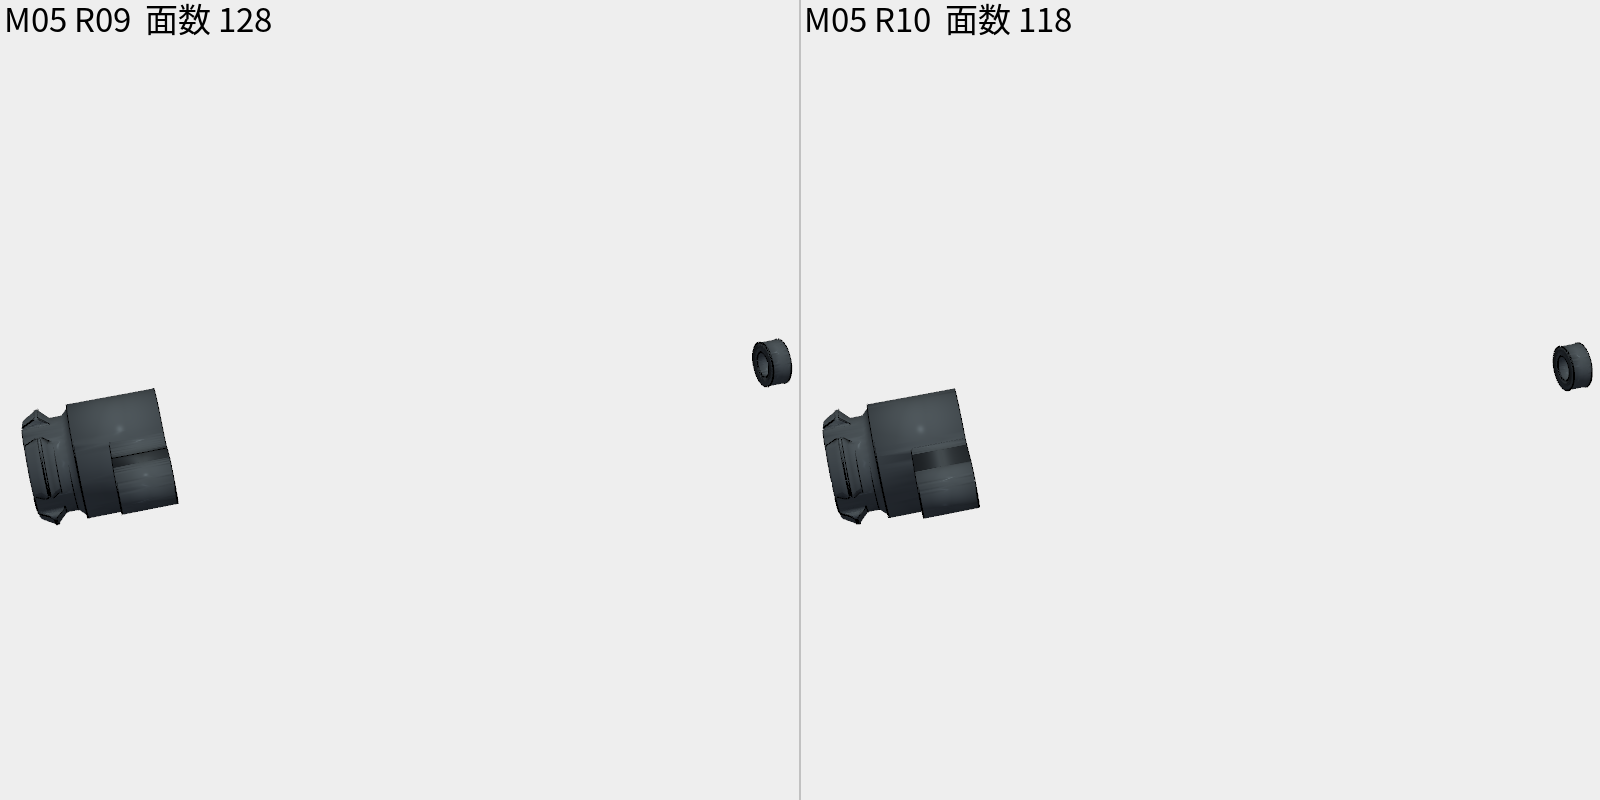
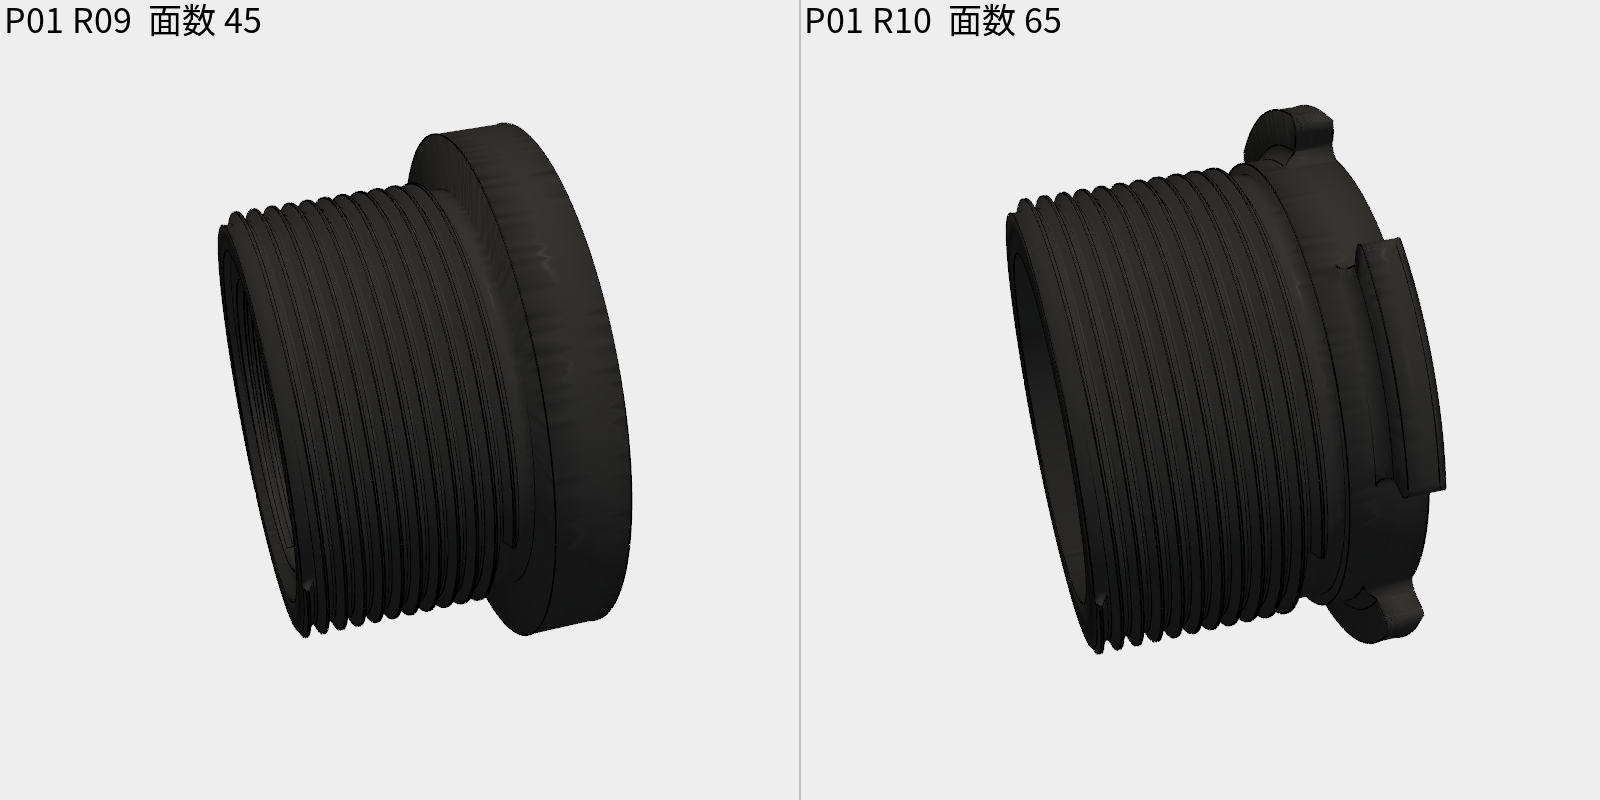
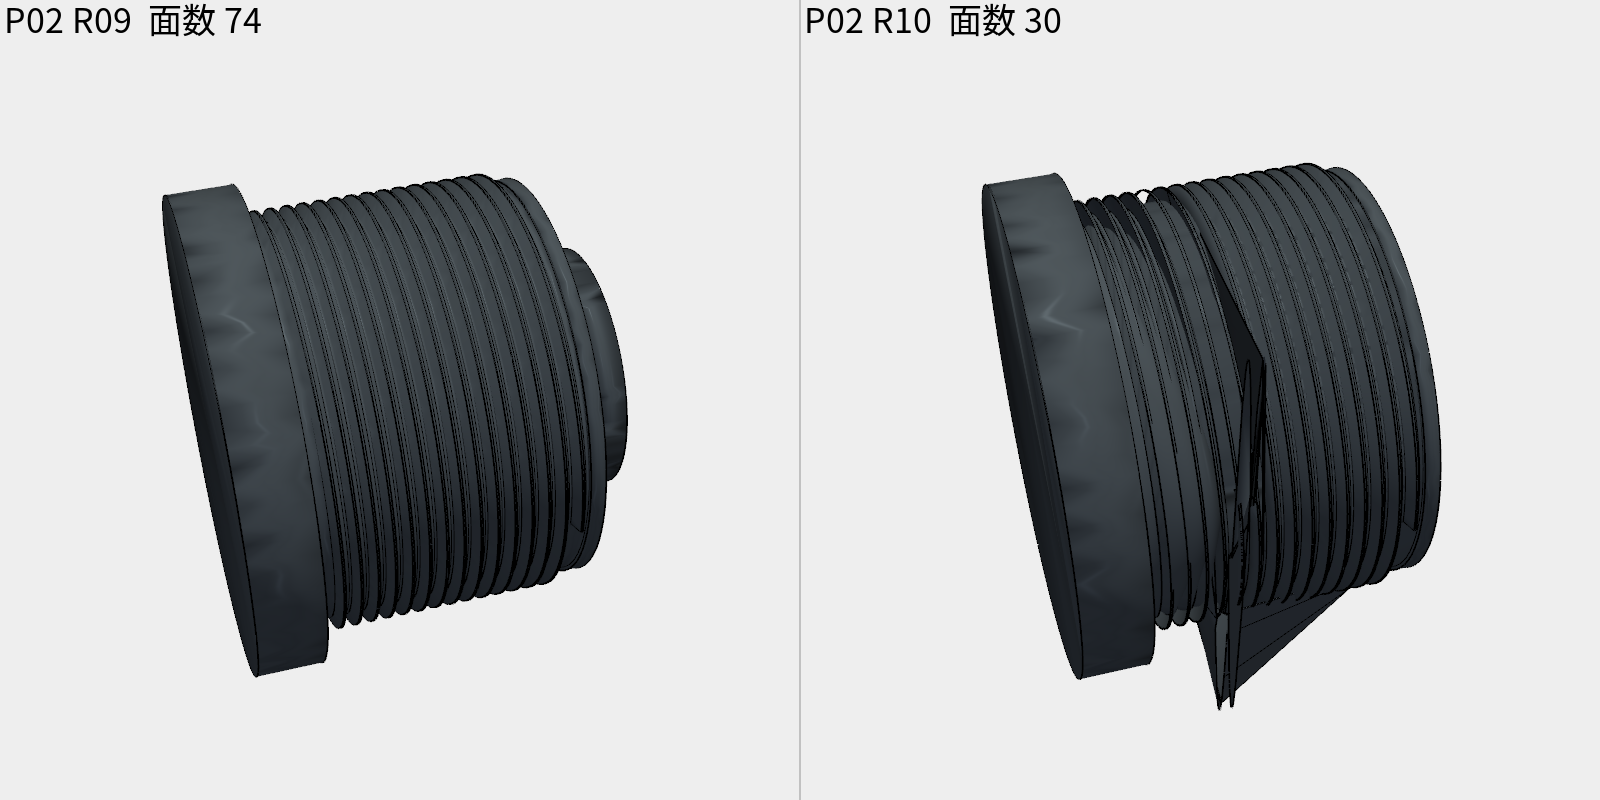
解说图 01–32(R11 最新)
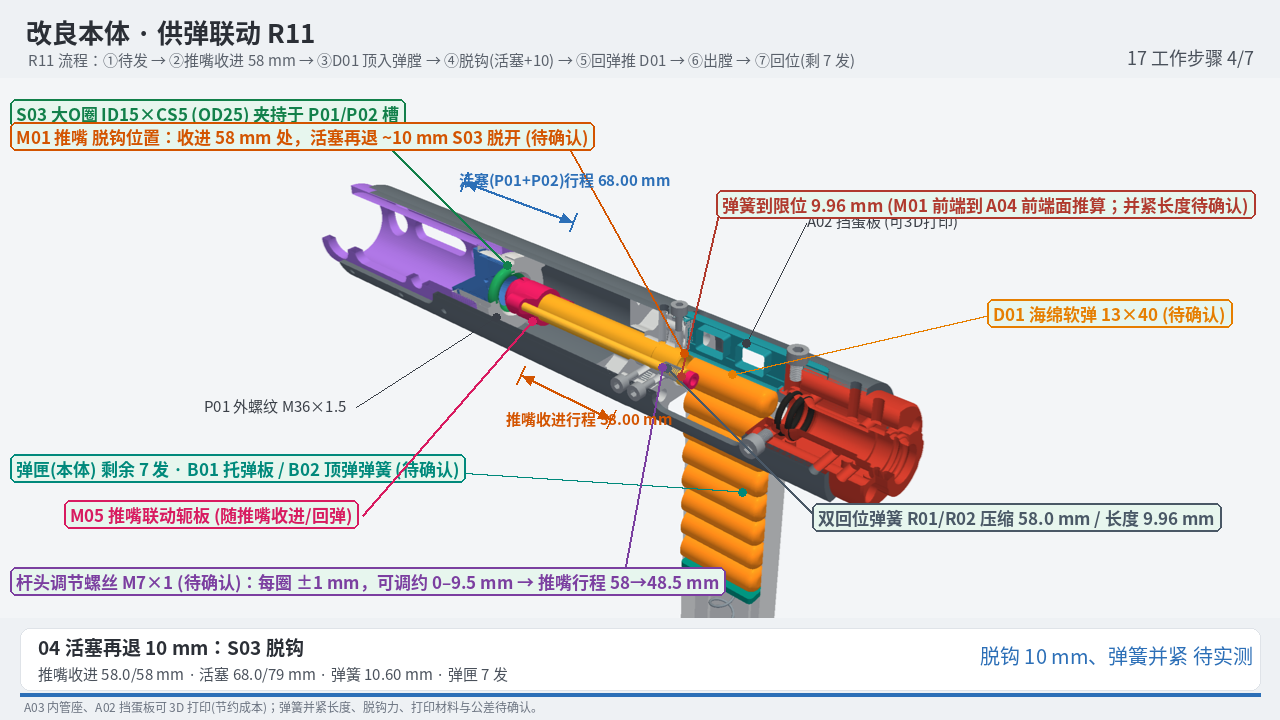
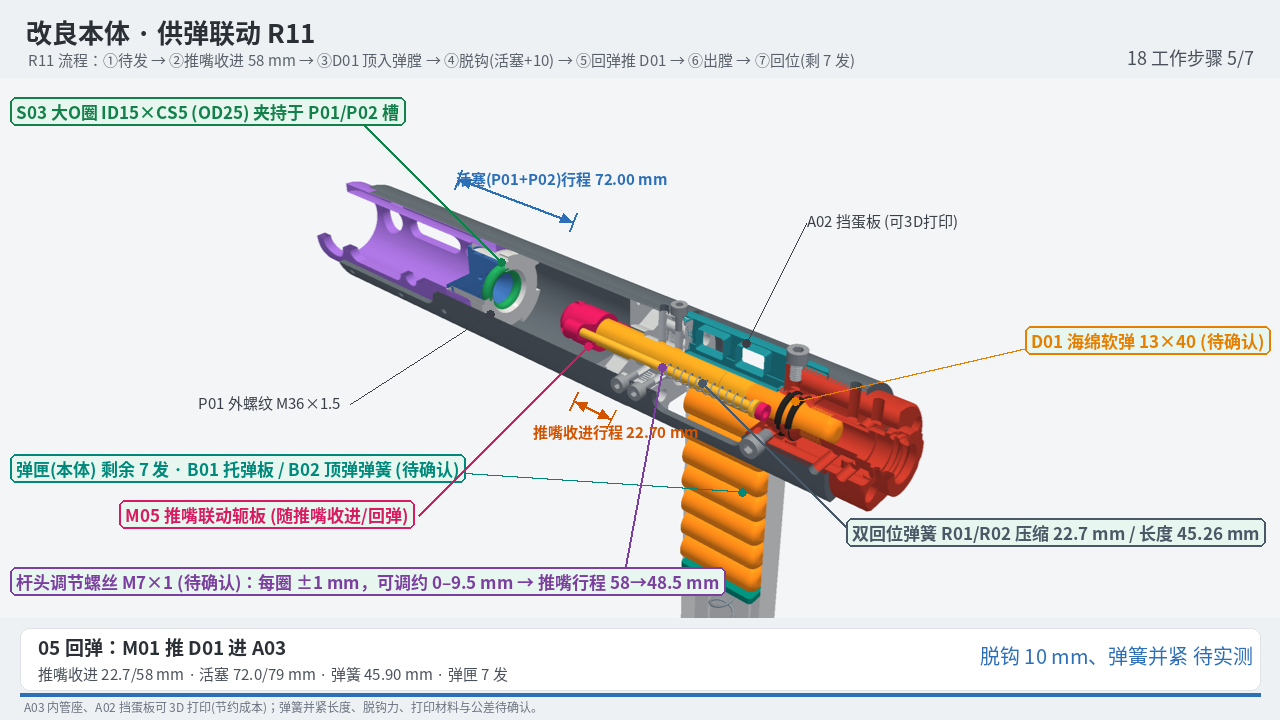
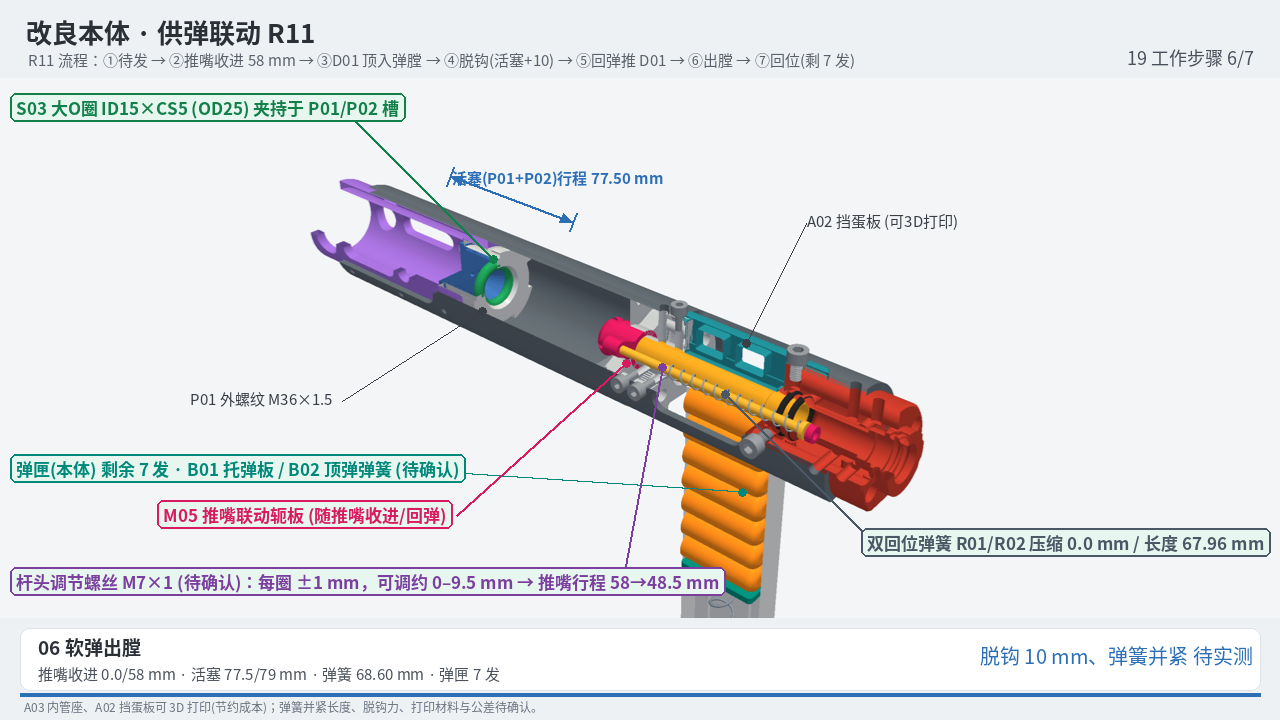
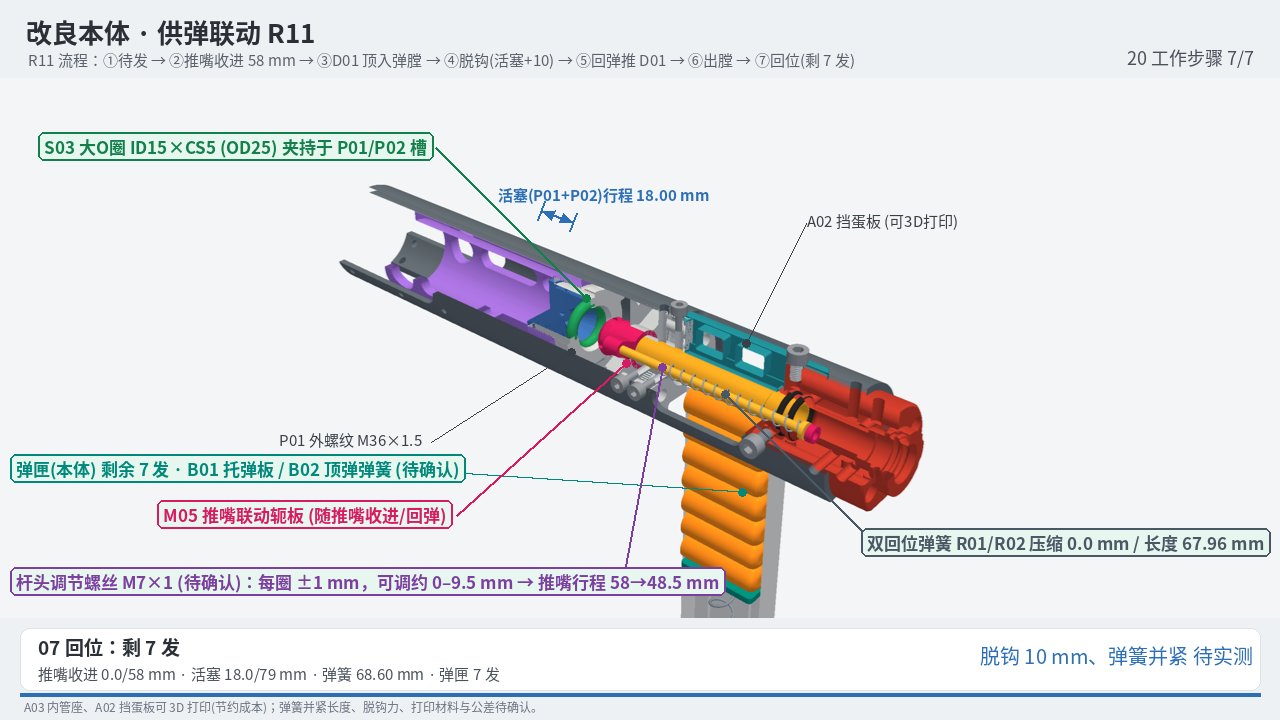
全部待确认
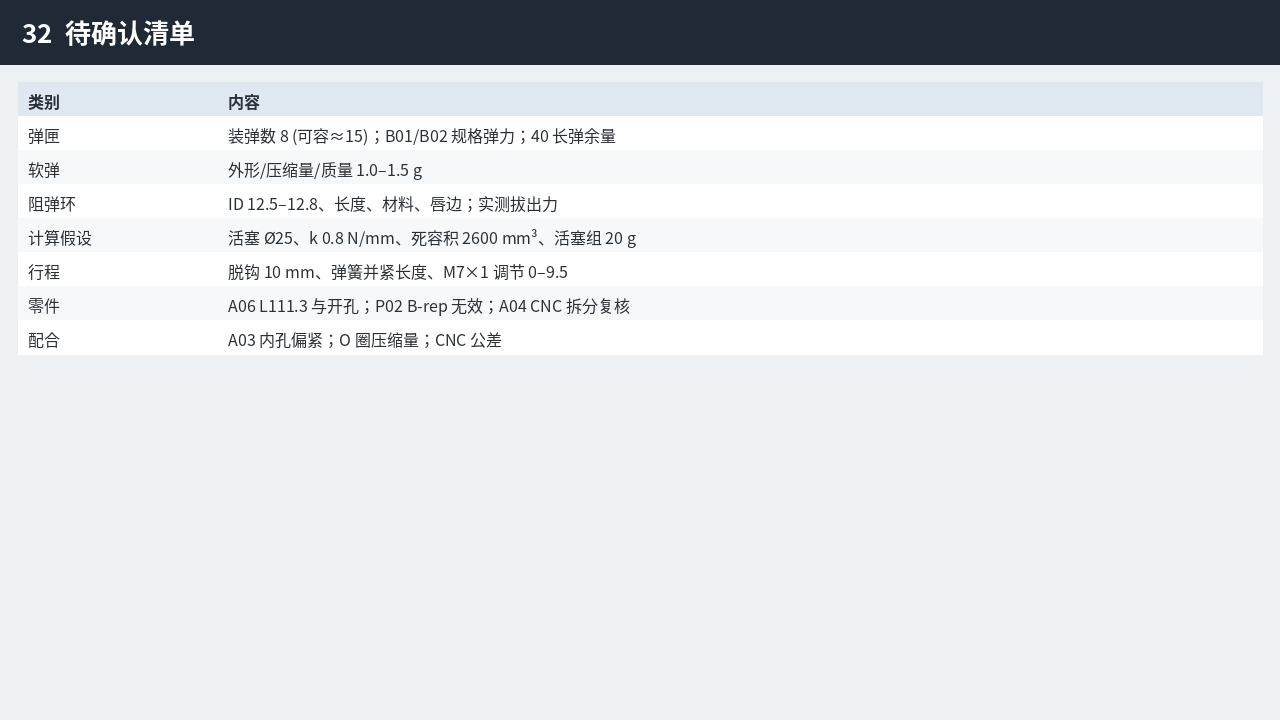
- 弹匣装弹数(示意 8,可容约 15);B01/B02 规格与弹力;40 长软弹在 40 长弹仓的余量(靠本体后移 1 mm)
- A03 内孔 Ø13.5–14 偏紧;海绵软弹外形/压缩量/质量(1.0–1.5 g)
- 阻弹环 ID 12.5–12.8、长度、材料、唇边;实测拔出力;活塞密封 Ø25、弹簧刚度 0.8 N/mm、死容积 2600 mm³、活塞组 20 g
- 脱钩 10 mm、弹簧并紧长度、R01/R02 规格;杆头调节螺丝 M7×1 0–9.5 mm
- CNC 拆分:A04 接缝密封胶/垫片、成本交期、A02 拆分薄壁强度;图纸 PDF 仍为 R08 版
- A06 长度 L111.3 与侧开孔;P02 原件 B-rep 无效(建议重导出);O 圈压缩干涉量
下载
| 文件 | 大小 | 说明 |
|---|---|---|
| R11_总装_X2主版.step.zip | 22.21 MB | R11 总装 STEP(\X2\ 编码,主版,38 件含软弹) |
| R11_总装_UTF8版.step.zip | 22.21 MB | R11 总装 STEP(UTF-8 中文名变体) |
| R11_新增件_D01-D08_B01_B02.step.zip | 61.9 KB | 新增单件:软弹×8、托弹板、顶弹弹簧 |
| R11_单件STEP_全部_最新.zip | 22.41 MB | R11 最新单件 STEP(35 个,全局坐标,含 A06/A04/A02/A03/P01/P02/M05/本体/软弹等;替代 R08 单件包) |
| R11_A04_后导向座_整体方案.step | 3.88 MB | 方案① A04 整体件(当前方案,4/5 轴 CNC 或金属打印) |
| R11_A02_上部支架_整体打印方案.step | 0.48 MB | 方案① A02 整体打印(推荐主方案) |
| R11_A04_A02_方案选择_整体与CNC拆分_STEP.zip | 2.43 MB | 方案①整体 + 方案②CNC 拆分:A04-F/A04-B + 4×M3 + 2×Ø3 销;A02-L/A02-R + 2×M2.5 + Ø2 销;split_log 体积校核 |
| R08_图纸_P01_P02_装配_A06开孔.pdf | 0.35 MB | 图纸 PDF:P01/P02、装配、A06 开孔(R08 版,尚未更新到 R11,待确认) |
| R11_解说_全部.pdf | 2.51 MB | R11 解说图 01–32 合集 PDF |
| R11_解说长图.jpg | 1.74 MB | R11 解说长图 |
| R11_解说图.zip | 4.75 MB | R11 解说图 01–32 PNG |
| R11_阻弹环_计算报告.pdf | 0.24 MB | 阻弹环 ID 12.5–12.8 计算报告(估算) |
| 阻弹环_计算脚本.zip | 6.9 KB | Python 计算脚本与结果(python3 ring_calc.py) |
| demo_R11.mp4 | 2.72 MB | R11 供弹工作演示视频 |
| README_R10_R11.md | 5.6 KB | 完整 README(R10/R10b/R11/阻弹环) |
| R11_图片全部.zip | 9.57 MB | 关键帧、解说图、图纸、阻弹环图 全部 PNG |
